تولید کامپوزیت با روش Automated Fiber Placement (AFP)؛ فرآیند، مزایا و کاربردهای صنعتی
مقدمه
کامپوزیتهای تقویتشده با الیاف به دلیل نسبت بالای استحکام و سفتی به وزن، در صنایعی مانند هوافضا، خودروسازی و تولید تجهیزات پیشرفته کاربرد گستردهای پیدا کردهاند. اما ساخت قطعات بزرگ و پیچیده کامپوزیتی به روش دستی میتواند زمانبر باشد و به نیروی انسانی متخصص نیاز داشته باشد.
یکی از فناوریهایی که برای افزایش سرعت، دقت و تکرارپذیری تولید قطعات کامپوزیتی توسعه پیدا کرده، Automated Fiber Placement یا AFP است.
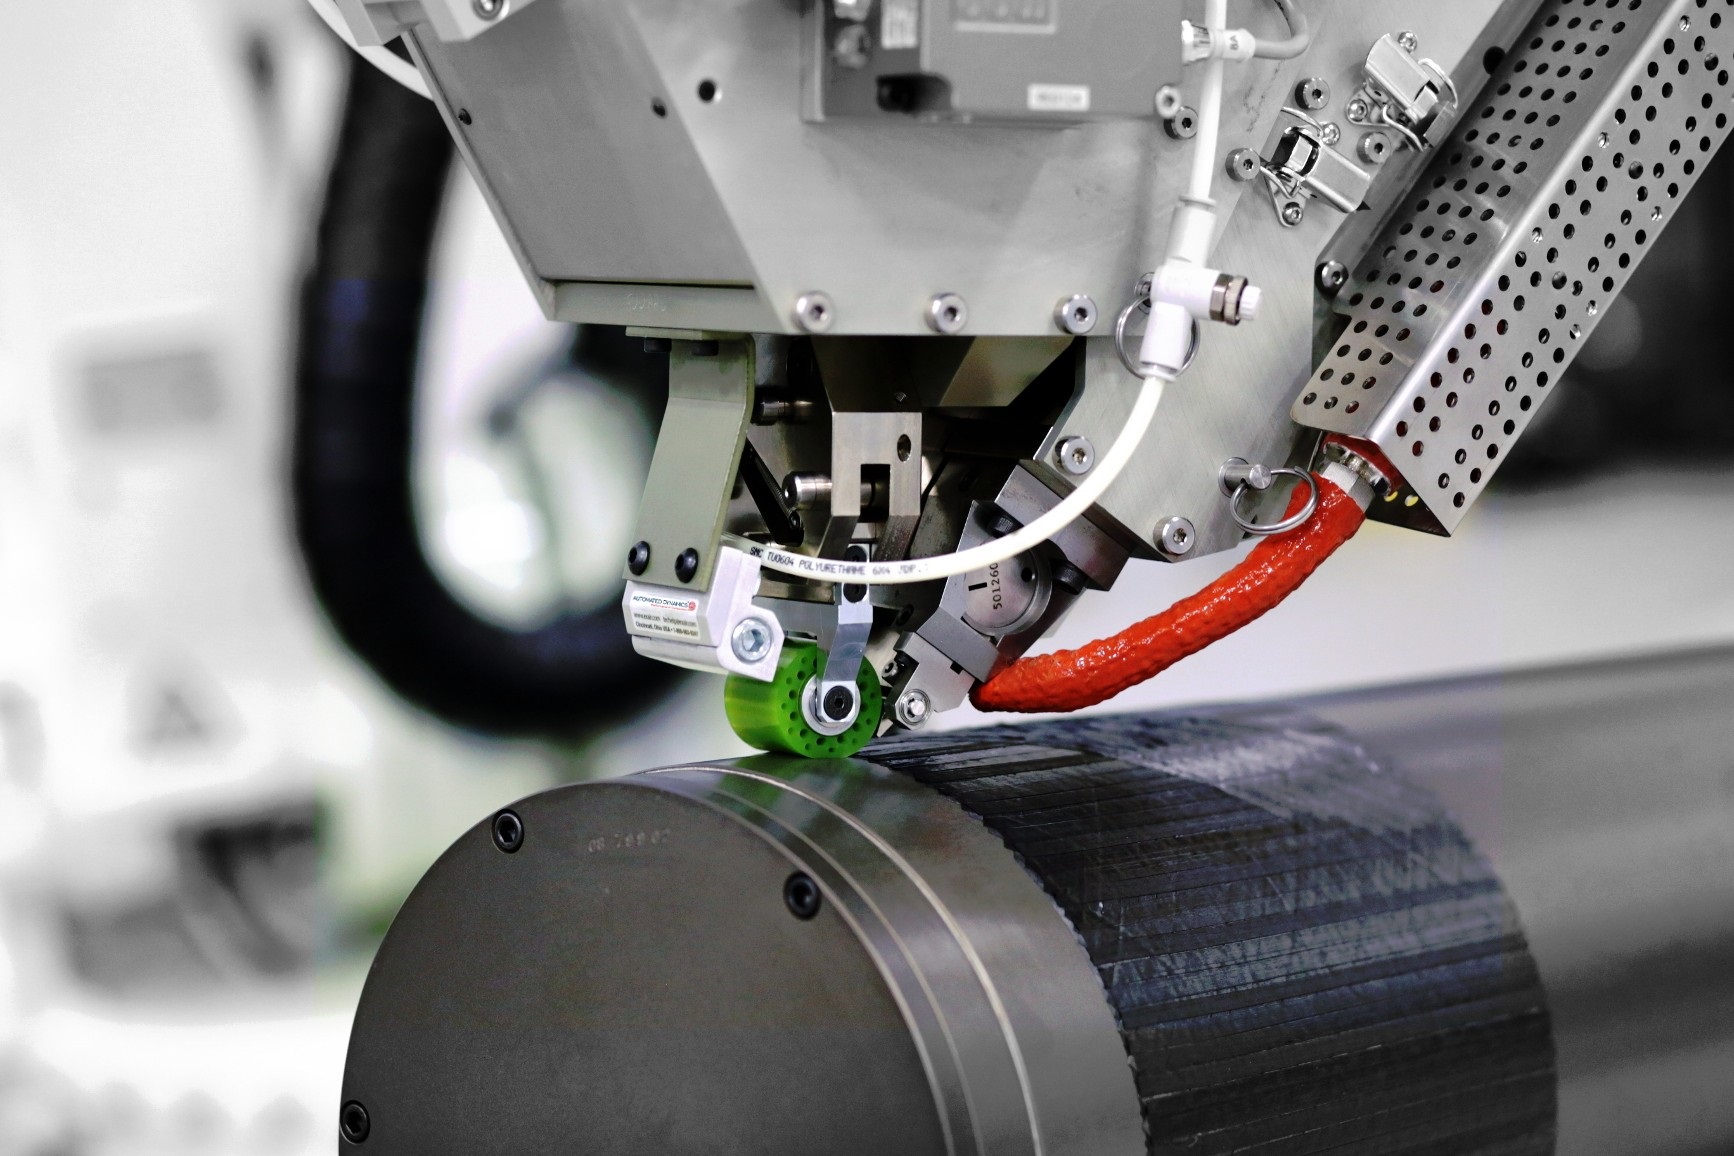
در این فناوری، یک سیستم رباتیک یا دستگاه گنتری، نوارها یا رشتههای باریک کامپوزیتی را با مسیر، زاویه و فشار کنترلشده روی سطح قالب قرار میدهد. این فرآیند امکان تولید قطعات بزرگ و پیچیده را با کنترل دقیق جهت الیاف فراهم میکند.
Automated Fiber Placement یا AFP چیست؟
Automated Fiber Placement (AFP) به معنای «جایگذاری خودکار الیاف» است.
در این روش، به جای اینکه اپراتور بهصورت دستی لایههای کامپوزیت را روی قالب قرار دهد، یک هد مخصوص که روی یک بازوی رباتیک یا سیستم حرکتی چندمحوره نصب شده، الیاف را روی سطح موردنظر قرار میدهد.
ماده اولیه معمولاً به شکل Tow یا نوارهای باریک یکجهته است. چند Tow میتوانند همزمان توسط هد دستگاه روی سطح قرار بگیرند.
هد AFP میتواند هنگام قرار دادن الیاف، عواملی مانند:
- مسیر حرکت
- زاویه الیاف
- سرعت حرکت
- فشار تراکم
- دما
- کشش الیاف
را کنترل کند.
در نتیجه میتوان آرایش الیاف را متناسب با نیازهای سازهای قطعه تنظیم کرد.
چرا از AFP استفاده میشود؟
یکی از مهمترین ویژگیهای کامپوزیتها این است که خواص مکانیکی آنها به جهت الیاف وابستگی زیادی دارد.
برای مثال، اگر بخش خاصی از یک قطعه بیشترین بار را در یک جهت تحمل کند، میتوان الیاف را در همان جهت قرار داد تا ساختار کامپوزیتی به شکل مؤثرتری بار را تحمل کند.
AFP امکان کنترل این جهتگیری را به صورت خودکار فراهم میکند.
در نتیجه، به جای استفاده از یک آرایش ثابت برای تمام قطعه، میتوان مسیر الیاف را با هندسه و نیازهای سازهای قطعه هماهنگ کرد. پژوهشهای جدید نیز این قابلیت را یکی از زمینههای مهم توسعه کامپوزیتهای با عملکرد بهینه میدانند.
فرآیند تولید با روش AFP چگونه انجام میشود؟
فرآیند AFP را میتوان به چند مرحله اصلی تقسیم کرد:
طراحی قطعه → طراحی لایهها → برنامهریزی مسیر → آمادهسازی مواد → جایگذاری الیاف → تراکم و اتصال → بازرسی → عملیات تکمیلی
1. طراحی قطعه
ابتدا هندسه قطعه در نرمافزارهای CAD طراحی میشود.
در این مرحله باید علاوه بر شکل هندسی، بارهای وارد بر قطعه و جهت نیروها نیز در نظر گرفته شوند.
2. طراحی لایههای کامپوزیتی
پس از طراحی هندسه، مهندس مشخص میکند که الیاف در هر لایه با چه زاویهای قرار بگیرند.
برای مثال ممکن است بخشی از الیاف در زاویه:
0°، 90°، +45° و -45°
قرار بگیرند.
ترکیب این لایهها میتواند خواص مکانیکی موردنظر را برای قطعه ایجاد کند.
3. برنامهریزی مسیر
اطلاعات طراحی به نرمافزار برنامهریزی منتقل میشود.
در این مرحله مسیر حرکت هد AFP مشخص میشود.
دستگاه باید بتواند روی سطح صاف، منحنی یا پیچیده حرکت کند و در عین حال جهت الیاف را مطابق طراحی حفظ کند.
4. قرار دادن الیاف
هد AFP چند رشته یا Tow را بهصورت همزمان روی سطح قرار میدهد.
در فرآیند، شرایطی مانند حرارت، فشار و کشش کنترل میشوند تا الیاف به سطح زیرین متصل شوند.
در برخی فرآیندها، انرژی حرارتی برای نرم کردن یا ذوب رزین استفاده میشود و در برخی دیگر، قطعه پس از عملیات Lay-up وارد مرحله پخت میشود.
5. ایجاد لایههای مختلف
پس از تکمیل یک لایه، لایههای بعدی طبق برنامه روی آن قرار میگیرند.
در نهایت مجموعهای از لایهها تشکیل میشود که ساختار کامپوزیتی نهایی را ایجاد میکند.
6. بازرسی و کنترل کیفیت
پس از تولید، قطعه باید از نظر مواردی مانند:
- موقعیت الیاف
- فاصله بین Towها
- همپوشانی
- موجدار شدن الیاف
- حفرهها
- جداشدگی لایهها
- کیفیت اتصال
بررسی شود.
این مرحله اهمیت زیادی دارد، زیرا خطاهای ایجادشده هنگام جایگذاری الیاف میتوانند روی عملکرد مکانیکی قطعه تأثیر بگذارند.
اجزای اصلی یک سیستم AFP
یک سیستم AFP معمولاً از چند بخش اصلی تشکیل میشود:
سیستم حرکتی
میتواند یک ربات چندمحوره یا یک سیستم گنتری باشد که هد AFP را در مسیر موردنظر حرکت میدهد.
هد AFP
مهمترین بخش سیستم است و وظیفه تغذیه، هدایت و قرار دادن Towها را بر عهده دارد.
سیستم اعمال فشار
برای ایجاد تماس مناسب بین الیاف و سطح زیرین استفاده میشود.
سیستم حرارتی
بسته به نوع ماده، میتواند از لیزر، هوای داغ یا منابع حرارتی دیگر برای گرم کردن رزین استفاده کند.
سیستم کنترل
حرکت دستگاه و پارامترهای فرآیند را کنترل میکند.
سیستم بازرسی
در سیستمهای پیشرفته میتواند کیفیت قرارگیری الیاف را در حین فرآیند بررسی کند.
چه موادی در AFP استفاده میشوند؟
AFP میتواند با انواع مختلفی از مواد کامپوزیتی مورد استفاده قرار گیرد.
از مهمترین آنها میتوان به کامپوزیتهای تقویتشده با:
- فیبر کربن
- فیبر شیشه
- برخی الیاف پیشرفته
اشاره کرد.
ماتریس نیز میتواند ترموست یا ترموپلاستیک باشد.
در کامپوزیتهای ترموست، رزین پس از فرآیند Lay-up معمولاً نیازمند فرآیند پخت است.
در کامپوزیتهای ترموپلاستیک، امکان گرم کردن و اتصال ماده در حین جایگذاری وجود دارد که به آن In-situ Consolidation گفته میشود. این روش میتواند تعداد مراحل تولید را کاهش دهد، هرچند کنترل دما، فشار و کیفیت اتصال بین لایهها چالشهای خاص خود را دارد.
تفاوت AFP و Automated Tape Laying
AFP و Automated Tape Laying یا ATL هر دو برای خودکارسازی تولید کامپوزیت استفاده میشوند، اما تفاوت مهمی در عرض ماده مورد استفاده دارند.
در ATL معمولاً نوارهای عریضتر استفاده میشود، در حالی که AFP از تعداد بیشتری Tow باریک استفاده میکند.
منابع فنی، عرض معمول نوارهای ATL را حدود 75 تا 300 میلیمتر و عرض Towهای AFP را حدود 3.2 تا 12.7 میلیمتر گزارش کردهاند.
به دلیل استفاده از Towهای باریکتر، AFP انعطاف بیشتری برای تغییر مسیر الیاف و کار روی هندسههای پیچیده دارد.
مزایای Automated Fiber Placement
1. افزایش سرعت تولید
در مقایسه با Lay-up کاملاً دستی، سیستمهای خودکار میتوانند فرآیند قرار دادن الیاف را با سرعت و تکرارپذیری بالاتری انجام دهند.
2. کاهش وابستگی به نیروی انسانی
بخشی از فرآیند که در روش سنتی نیازمند نیروی متخصص است، توسط سیستم خودکار انجام میشود.
3. کنترل دقیق جهت الیاف
این ویژگی یکی از مهمترین مزایای AFP است.
دستگاه میتواند مسیر الیاف را مطابق طراحی تغییر دهد و امکان تولید ساختارهای Tailored Fiber را فراهم کند.
4. مناسب برای قطعات بزرگ
AFP بهخصوص برای تولید سازههای کامپوزیتی بزرگ مورد توجه قرار گرفته و در صنعت هوافضا کاربرد گستردهای دارد.
5. تکرارپذیری بالا
وقتی مسیر و پارامترهای فرآیند بهصورت دیجیتال تعریف شده باشند، امکان تکرار فرآیند برای قطعات مشابه افزایش پیدا میکند.
6. امکان کاهش مصرف مواد
با کنترل مسیر الیاف میتوان در برخی طراحیها از قرار دادن ماده در قسمتهایی که نقش سازهای کمتری دارند جلوگیری کرد.
پژوهشهای اخیر نیز روی بهینهسازی مسیر الیاف و کاهش ضایعات تمرکز دارند.
معایب و محدودیتهای AFP
AFP با وجود مزایای خود، یک فناوری بدون محدودیت نیست.
هزینه بالای تجهیزات
دستگاههای AFP و تجهیزات جانبی آنها پیچیده و گران هستند و برای تولیدکنندگان کوچک ممکن است سرمایهگذاری قابل توجهی نیاز داشته باشند.
پیچیدگی برنامهریزی
طراحی مسیر حرکت هد برای قطعات پیچیده نیازمند نرمافزارهای تخصصی و دانش مهندسی است.
ایجاد عیوب فرآیندی
در صورت تنظیم نامناسب پارامترها، عیوبی مانند:
- Void
- Delamination
- Tow Gap
- Tow Overlap
- Fiber Waviness
- Misalignment
ممکن است ایجاد شوند.
تحقیقات نشان دادهاند که پارامترهایی مانند نیروی تراکم، سرعت جایگذاری و دمای فرآیند نقش مهمی در کیفیت قطعه دارند.
محدودیت در هندسه
اگرچه AFP نسبت به روشهای سنتی انعطاف بیشتری دارد، اما هر هندسهای را نمیتوان بدون محدودیت با آن تولید کرد.
بهخصوص در سطوح با انحنای زیاد، کنترل مسیر الیاف و جلوگیری از ایجاد چینخوردگی یا فاصله بین Towها میتواند چالشبرانگیز باشد.
مهمترین عیوب در فرآیند AFP
Tow Gap
در این حالت بین رشتههای مجاور فاصله ایجاد میشود.
Tow Overlap
دو رشته به مقدار بیشتری از حد موردنظر روی یکدیگر قرار میگیرند.
Fiber Waviness
الیاف از مسیر طراحیشده منحرف شده و حالت موجدار پیدا میکنند.
Void
فضاهای خالی یا حفرههایی در ساختار کامپوزیت ایجاد میشوند.
Delamination
جداشدگی بین لایههای کامپوزیت رخ میدهد.
کنترل این عیوب یکی از بخشهای مهم توسعه AFP است و روشهای پایش درونفرآیندی و مدلهای یادگیری ماشین برای تشخیص یا پیشبینی آنها مورد مطالعه قرار گرفتهاند.
کاربردهای AFP در صنعت
صنعت هوافضا
هوافضا یکی از مهمترین حوزههای استفاده از AFP است.
قطعاتی مانند:
- بخشهایی از بدنه هواپیما
- بال
- سازههای تقویتی
- اجزای موتور
- مخازن کامپوزیتی
میتوانند از فناوریهای جایگذاری خودکار الیاف بهره ببرند.
AFP در حال حاضر یکی از فناوریهای شناختهشده برای تولید سازههای کامپوزیتی اصلی در هواپیماهای تجاری بزرگ است.
صنعت خودروسازی
در خودروهای سبک و عملکرد بالا، استفاده از کامپوزیتهای تقویتشده با فیبر برای کاهش وزن اهمیت دارد.
AFP میتواند برای تولید برخی سازههای بزرگ و پیچیده کامپوزیتی مورد استفاده قرار گیرد.
مخازن تحت فشار
مخازن کامپوزیتی برای ذخیره گازها یکی دیگر از حوزههای مورد توجه هستند.
AFP امکان کنترل دقیق مسیر الیاف را فراهم میکند و میتواند برای طراحی ساختارهای سبک و مقاوم مورد استفاده قرار گیرد.
صنایع انرژی
قطعات بزرگ کامپوزیتی در حوزه انرژی نیز میتوانند از فناوریهای جایگذاری خودکار الیاف بهره ببرند.
AFP و هوش مصنوعی
یکی از مسیرهای جدید توسعه AFP، استفاده از هوش مصنوعی و یادگیری ماشین است.
در یک سیستم پیشرفته، اطلاعاتی مانند:
- دما
- سرعت حرکت
- فشار
- موقعیت Tow
- وضعیت سطح
- کیفیت لایهگذاری
میتواند در حین فرآیند ثبت شود.
سپس این دادهها میتوانند برای شناسایی خطاها، پیشبینی کیفیت و بهینهسازی پارامترهای فرآیند استفاده شوند.
پژوهشهای منتشرشده در سال ۲۰۲۶ نیز استفاده از مدلسازی، شبیهسازی و یادگیری ماشین برای کنترل و بازرسی فرآیند AFP را از مسیرهای مهم توسعه این فناوری معرفی میکنند.
آینده Automated Fiber Placement
آینده AFP فقط به افزایش سرعت حرکت دستگاه محدود نمیشود.
یکی از اهداف اصلی، ایجاد یک فرآیند حلقهبسته (Closed-Loop) است.
در چنین سیستمی:
طراحی → برنامهریزی → تولید → بازرسی → تحلیل داده → اصلاح فرآیند
به صورت یک چرخه یکپارچه عمل میکند.
یعنی اطلاعات بهدستآمده از بازرسی میتواند دوباره وارد مرحله طراحی یا تنظیم پارامترهای تولید شود.
ترکیب AFP با شبیهسازی، سنسورها، بینایی ماشین، هوش مصنوعی و Digital Twin میتواند امکان کنترل هوشمندتر فرآیند و کاهش عیوب تولید را فراهم کند.
جمعبندی
Automated Fiber Placement یا AFP یکی از فناوریهای پیشرفته برای تولید خودکار قطعات کامپوزیتی است که در آن رشتهها یا نوارهای باریک تقویتکننده با استفاده از یک سیستم رباتیک یا گنتری، بهصورت کنترلشده روی سطح قرار میگیرند.
مهمترین ویژگی AFP، امکان کنترل دقیق مسیر و جهت الیاف است؛ قابلیتی که میتواند برای تولید سازههای سبک و مقاوم با عملکرد متناسب با نیازهای سازهای مورد استفاده قرار گیرد.
در کنار مزایایی مانند سرعت، تکرارپذیری و کاهش وابستگی به کار دستی، این فناوری با چالشهایی مانند هزینه تجهیزات، پیچیدگی برنامهریزی و کنترل عیوب فرآیندی روبهرو است.
با پیشرفت سنسورها، مدلسازی، یادگیری ماشین و سیستمهای کنترل حلقهبسته، AFP در حال حرکت به سمت فرآیندهای هوشمندتر و دقیقتر است.
به همین دلیل، این فناوری را میتوان یکی از روشهای مهم در مسیر اتوماسیون تولید کامپوزیتهای پیشرفته دانست.