ماشین کاری با پرتو لیزر (Laser Beam Machining) چیست؟ بررسی فرآیند، مزایا و کاربردها
مقدمه
در بسیاری از فرآیندهای سنتی ماشین کاری، برای حذف ماده از ابزارهای برشی استفاده می شود. اما زمانی که قطعه از جنس ماده ای بسیار سخت باشد، هندسه آن پیچیده باشد یا نیاز به ایجاد سوراخ ها و شیارهای بسیار دقیق داشته باشیم، روش های غیرسنتی ماشین کاری می توانند گزینه مناسب تری باشند.
یکی از این روش ها، ماشین کاری با پرتو لیزر یا Laser Beam Machining است که به اختصار LBM نامیده می شود.
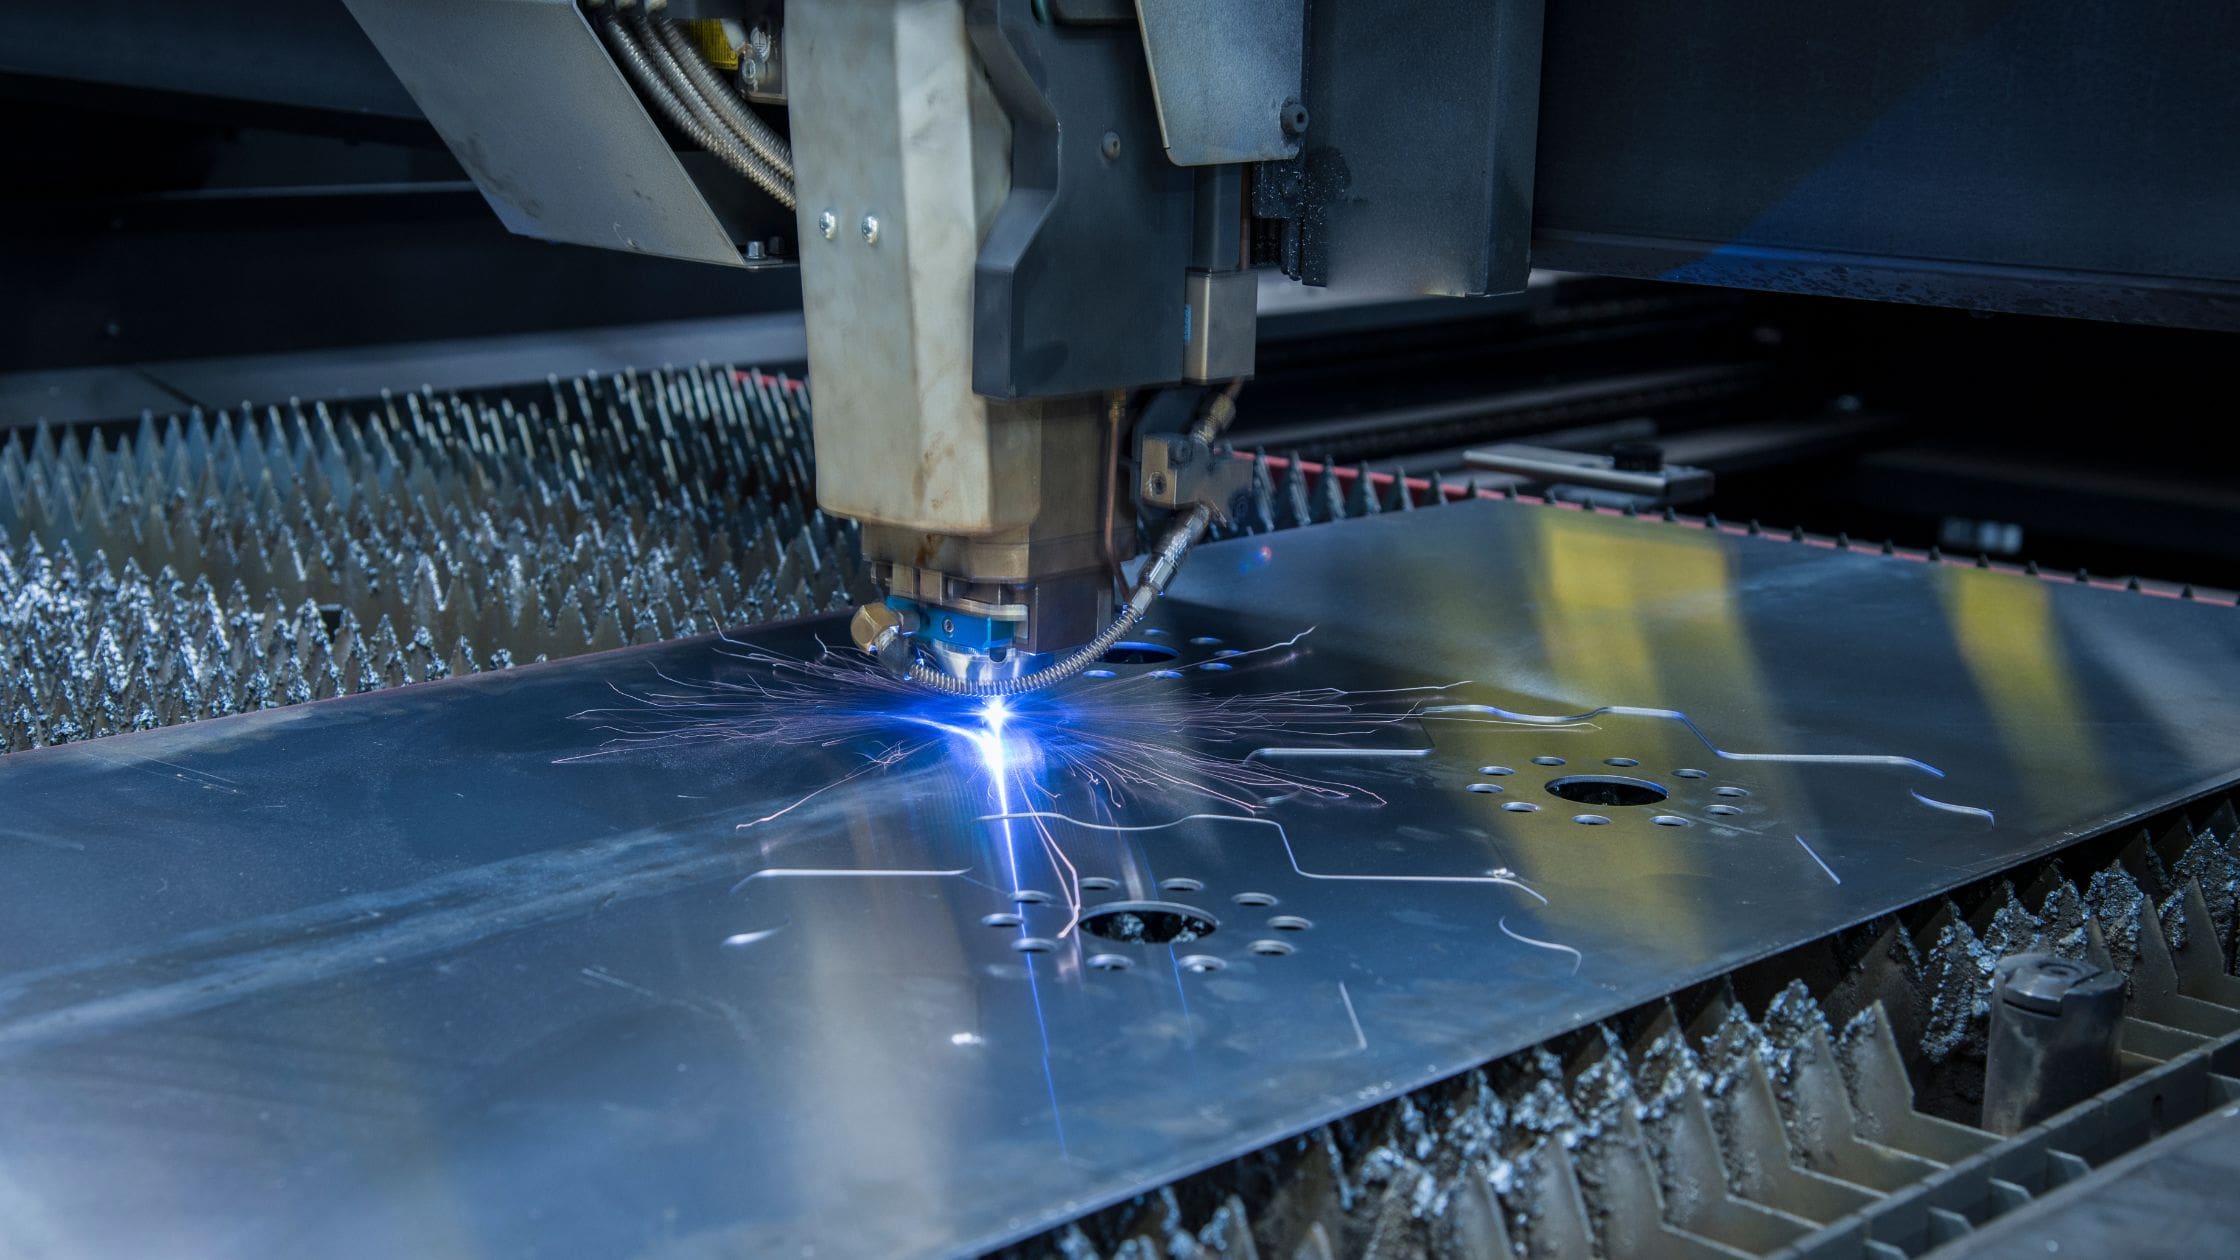
در این فرآیند، انرژی متمرکز یک پرتو لیزر روی ناحیه مشخصی از قطعه متمرکز می شود. انرژی بالا باعث افزایش سریع دمای موضعی شده و ماده را ذوب یا تبخیر می کند. در نتیجه، بدون تماس مستقیم ابزار و قطعه، امکان ایجاد سوراخ، شیار، برش و برخی عملیات ماشین کاری فراهم می شود.
در این مقاله از مجموعه روش های تولید کولیس، با نحوه عملکرد LBM، اجزای سیستم، پارامترهای مهم، مزایا، محدودیت ها و کاربردهای صنعتی آن آشنا می شویم.
ماشین کاری با پرتو لیزر چیست؟
Laser Beam Machining یک فرآیند ماشین کاری غیرسنتی است که در آن از انرژی یک پرتو لیزر متمرکز برای برداشت ماده از سطح قطعه استفاده می شود.
برخلاف فرزکاری یا تراشکاری، در LBM ابزار برنده ای که به صورت مکانیکی با قطعه تماس داشته باشد وجود ندارد.
پرتو لیزر در یک ناحیه بسیار کوچک متمرکز می شود و چگالی انرژی بالایی ایجاد می کند. این انرژی می تواند باعث ذوب شدن و در شرایط مناسب تبخیر بخشی از ماده شود.
بنابراین مکانیزم اصلی برداشت ماده در LBM، حرارتی است.
LBM چگونه کار می کند؟
فرآیند ماشین کاری با لیزر را می توان به چند مرحله اصلی تقسیم کرد.
1. تولید پرتو لیزر
ابتدا منبع لیزر انرژی مورد نیاز را تولید می کند. نوع منبع لیزر بر اساس جنس قطعه، توان مورد نیاز و نوع عملیات انتخاب می شود.
2. هدایت و تمرکز پرتو
پرتو لیزر توسط مجموعه ای از آینه ها، عدسی ها و سیستم های اپتیکی هدایت شده و روی نقطه موردنظر متمرکز می شود.
تمرکز پرتو اهمیت زیادی دارد، زیرا هرچه انرژی در سطح کوچک تری متمرکز شود، چگالی توان افزایش پیدا می کند.
3. جذب انرژی توسط قطعه
سطح قطعه بخشی از انرژی تابش لیزر را جذب می کند.
مقدار انرژی جذب شده به عواملی مانند جنس قطعه، طول موج لیزر، وضعیت سطح و زاویه تابش بستگی دارد.
4. افزایش دمای موضعی
انرژی جذب شده باعث افزایش سریع دمای ناحیه تحت تابش می شود.
در صورت کافی بودن انرژی، ماده ابتدا گرم و سپس ذوب می شود.
5. برداشت ماده
با افزایش بیشتر انرژی، بخشی از ماده می تواند تبخیر شود یا توسط فشار ناشی از گاز کمکی و پدیده های مرتبط از ناحیه فرآیند خارج شود.
با حرکت پرتو یا قطعه، مسیر موردنظر ایجاد می شود.
اجزای اصلی سیستم LBM
یک سیستم ماشین کاری لیزری معمولاً از اجزای زیر تشکیل می شود:
- منبع لیزر
- سیستم انتقال و هدایت پرتو
- عدسی ها و سیستم اپتیکی
- نازل گاز کمکی
- سیستم کنترل CNC
- میز یا مکانیزم حرکتی
- سیستم خنک کاری
- سیستم تخلیه دود و ذرات
- سیستم مانیتورینگ و کنترل فرآیند
در سیستم های پیشرفته، حسگرها و دوربین ها نیز برای پایش وضعیت فرآیند مورد استفاده قرار می گیرند.
چه نوع لیزری در LBM استفاده می شود؟
نوع لیزر تأثیر مستقیمی بر عملکرد فرآیند دارد.
از منابع مختلفی در کاربردهای صنعتی استفاده می شود که از مهم ترین آن ها می توان به موارد زیر اشاره کرد:
لیزر CO2
لیزرهای CO2 از منابع قدیمی و پرکاربرد صنعتی هستند و در برخی عملیات برش و فرآوری مواد مورد استفاده قرار گرفته اند.
لیزر Nd
این نوع لیزر در بسیاری از کاربردهای صنعتی و دقیق مورد استفاده قرار گرفته و امکان کار با پالس های کنترل شده را فراهم می کند.
لیزر Fiber
لیزرهای فیبری یا Fiber Laser در بسیاری از تجهیزات مدرن صنعتی مورد استفاده قرار می گیرند.
کیفیت پرتو، راندمان مناسب و قابلیت تمرکز بالا باعث شده است این فناوری در برش و فرآوری بسیاری از مواد فلزی مورد توجه قرار گیرد.
پارامترهای مهم در ماشین کاری لیزری
کیفیت فرآیند LBM تنها به توان لیزر وابسته نیست. مجموعه ای از پارامترها عملکرد فرآیند را تعیین می کنند.
توان لیزر
افزایش توان باعث افزایش انرژی وارد شده به قطعه می شود.
توان بیش از حد می تواند باعث افزایش ناحیه متاثر از حرارت، ذوب اضافی و کاهش کیفیت سطح شود.
سرعت حرکت
سرعت حرکت پرتو روی قطعه اهمیت زیادی دارد.
اگر سرعت بیش از حد بالا باشد، انرژی کافی برای برداشت مناسب ماده وارد قطعه نمی شود.
اگر سرعت بسیار پایین باشد، حرارت بیشتری وارد قطعه شده و احتمال ایجاد ناحیه متاثر از حرارت افزایش پیدا می کند.
قطر پرتو
قطر پرتو تعیین کننده میزان تمرکز انرژی است.
کاهش قطر پرتو می تواند چگالی انرژی را افزایش داده و امکان ایجاد ویژگی های کوچک تر و دقیق تر را فراهم کند.
طول پالس
در لیزرهای پالسی، مدت زمان هر پالس یکی از پارامترهای مهم فرآیند است.
با تغییر طول پالس می توان میزان انرژی منتقل شده به قطعه و نحوه برداشت ماده را کنترل کرد.
فرکانس پالس
فرکانس تعیین می کند که پالس های لیزر با چه سرعتی تکرار شوند.
تنظیم مناسب این پارامتر برای کنترل نرخ برداشت ماده و کیفیت سطح اهمیت دارد.
گاز کمکی
در بسیاری از فرآیندهای برش لیزری از گاز کمکی استفاده می شود.
گاز می تواند به خارج کردن مواد مذاب از منطقه فرآیند کمک کند و روی کیفیت برش و اکسیداسیون سطح تأثیر بگذارد.
فاصله کانونی
موقعیت نقطه فوکوس نسبت به سطح قطعه نیز روی چگالی انرژی و کیفیت فرآیند اثرگذار است.
HAZ چیست و چرا اهمیت دارد؟
یکی از مفاهیم مهم در ماشین کاری لیزری، HAZ یا Heat Affected Zone است.
HAZ به ناحیه ای از ماده گفته می شود که مستقیماً ذوب نشده است، اما به دلیل دریافت حرارت، خواص یا ساختار آن می تواند تغییر کند.
اندازه HAZ به عواملی مانند:
- توان لیزر
- سرعت حرکت
- مدت زمان تابش
- جنس قطعه
- شرایط خنک کاری
وابسته است.
در قطعات حساس مهندسی، کنترل HAZ اهمیت زیادی دارد، زیرا تغییرات حرارتی ممکن است روی خواص مکانیکی یا دقت قطعه تأثیر بگذارد.
کیفیت سطح در LBM
یکی از موضوعات مهم در ماشین کاری لیزری، کیفیت سطح نهایی است.
پارامترهای نامناسب می توانند باعث ایجاد مواردی مانند:
- زبری سطح
- ذرات و مواد مذاب چسبیده
- تغییرات حرارتی
- لبه های نامنظم
- مخروطی شدن مسیر برش
شوند.
به همین دلیل، انتخاب صحیح پارامترهای لیزر نقش مهمی در رسیدن به کیفیت موردنظر دارد.
در برخی کاربردهای دقیق، پس از فرآیند لیزر از عملیات تکمیلی مانند ماشین کاری مکانیکی یا پولیش استفاده می شود.
مزایای ماشین کاری با پرتو لیزر
LBM مزایای قابل توجهی نسبت به بسیاری از روش های سنتی دارد.
عدم تماس مستقیم ابزار با قطعه
در این فرآیند ابزار برنده به صورت مکانیکی با قطعه تماس ندارد.
بنابراین مشکلاتی مانند نیروی برشی و سایش ابزار به شکل متداول ماشین کاری وجود ندارد.
امکان ماشین کاری مواد سخت
لیزر می تواند برای فرآوری بسیاری از مواد سخت مورد استفاده قرار گیرد؛ البته انتخاب منبع و پارامترهای مناسب اهمیت زیادی دارد.
ایجاد سوراخ های کوچک
یکی از کاربردهای مهم لیزر، ایجاد سوراخ های کوچک و دقیق است.
این قابلیت در صنایع هوافضا، توربین ها و برخی قطعات صنعتی اهمیت زیادی دارد.
قابلیت ایجاد هندسه های پیچیده
حرکت کنترل شده پرتو توسط سیستم CNC امکان ایجاد مسیرهای پیچیده را فراهم می کند.
تمرکز انرژی در یک ناحیه کوچک
انرژی لیزر می تواند در یک نقطه کوچک متمرکز شود و امکان فرآوری موضعی قطعه را فراهم کند.
قابلیت اتوماسیون
سیستم های لیزری به راحتی می توانند با CNC، ربات های صنعتی و سیستم های کنترل خودکار ترکیب شوند.
محدودیت های LBM
در کنار مزایا، این فناوری محدودیت هایی نیز دارد.
ایجاد اثرات حرارتی
از آنجا که فرآیند بر پایه انرژی حرارتی انجام می شود، احتمال ایجاد HAZ و تغییرات متالورژیکی وجود دارد.
هزینه تجهیزات
منابع لیزر، تجهیزات اپتیکی و سیستم های کنترل می توانند هزینه سرمایه گذاری نسبتاً بالایی داشته باشند.
مصرف انرژی
تأمین توان موردنیاز منبع لیزر و سیستم های جانبی می تواند مصرف انرژی قابل توجهی ایجاد کند.
محدودیت در برخی مواد
جذب انرژی لیزر به ویژگی های ماده وابسته است و همه مواد رفتار یکسانی در برابر لیزر ندارند.
مسائل ایمنی
پرتو لیزر می تواند برای چشم و پوست خطرناک باشد. به همین دلیل تجهیزات ایمنی و محفظه مناسب در سیستم های صنعتی ضروری هستند.
مقایسه LBM با EDM، CNC و Waterjet
LBM، EDM و Abrasive Waterjet هر سه از روش های غیرسنتی یا غیرمتعارف مهم در تولید هستند، اما مکانیزم عملکرد آن ها متفاوت است.
در LBM، انرژی حرارتی پرتو لیزر باعث برداشت ماده می شود.
در EDM، تخلیه های الکتریکی کنترل شده بین الکترود و قطعه باعث برداشت ماده می شوند.
در Abrasive Waterjet، آب پرفشار به همراه ذرات ساینده برای برش و برداشت ماده استفاده می شود.
در ماشین کاری CNC سنتی نیز ابزار به صورت مکانیکی با قطعه تماس دارد و ماده توسط نیروهای برشی برداشته می شود.
انتخاب بین این روش ها به جنس قطعه، ضخامت، دقت موردنیاز، کیفیت سطح، هندسه و هزینه فرآیند بستگی دارد.
کاربردهای صنعتی LBM
ماشین کاری لیزری امروزه در صنایع مختلف استفاده می شود.
صنعت هوافضا
در صنعت هوافضا، وزن کم، دقت بالا و پیچیدگی هندسی قطعات اهمیت زیادی دارد.
لیزر برای عملیات مختلفی مانند ایجاد سوراخ های کوچک، برش و فرآوری قطعات مورد استفاده قرار می گیرد.
صنعت خودرو
در صنعت خودرو از فناوری لیزر برای برش، سوراخ کاری، جوشکاری و برخی عملیات فرآوری قطعات استفاده می شود.
صنایع پزشکی
ساخت و فرآوری قطعات کوچک و دقیق پزشکی یکی دیگر از حوزه های استفاده از فناوری لیزر است.
صنایع الکترونیک
در ساخت برخی قطعات الکترونیکی و میکروقطعات، اندازه کوچک منطقه فرآیند اهمیت زیادی دارد.
قالب سازی
لیزر می تواند برای برخی عملیات دقیق روی قالب ها و قطعات ابزار مورد استفاده قرار گیرد.
ساخت قطعات پیچیده
ترکیب لیزر با سیستم های CNC و رباتیک امکان ایجاد مسیرهای پیچیده و فرآوری سطوح مختلف را فراهم می کند.
نقش CNC و رباتیک در LBM
در تجهیزات مدرن، لیزر معمولاً به صورت یک سیستم مستقل و دستی مورد استفاده قرار نمی گیرد.
کنترل حرکت پرتو یا هد لیزر می تواند توسط سیستم CNC انجام شود.
در کاربردهای پیچیده تر نیز هد لیزر روی بازوی رباتیک نصب می شود.
این ترکیب امکان اجرای مسیرهای چندمحوره را فراهم کرده و انعطاف پذیری سیستم را افزایش می دهد.
آینده ماشین کاری لیزری
یکی از مسیرهای مهم توسعه LBM، حرکت به سمت فرآیندهای هوشمند و کنترل حلقه بسته است.
در این سیستم ها، حسگرها می توانند پارامترهایی مانند دما، شدت نور، شکل حوضچه مذاب و وضعیت سطح را اندازه گیری کنند.
داده های حاصل می توانند توسط سیستم کنترل تحلیل شوند و پارامترهای فرآیند در حین کار تغییر کنند.
ترکیب لیزر با هوش مصنوعی، یادگیری ماشین، رباتیک و Digital Twin نیز می تواند به افزایش دقت و قابلیت پیش بینی فرآیند کمک کند.
به همین دلیل، ماشین کاری لیزری را می توان یکی از فناوری های مهم در مسیر حرکت صنعت به سمت تولید هوشمند دانست.
جمع بندی
ماشین کاری با پرتو لیزر یا Laser Beam Machining یکی از روش های مهم ماشین کاری غیرسنتی است که با استفاده از انرژی متمرکز لیزر، امکان برداشت ماده بدون تماس مکانیکی مستقیم را فراهم می کند.
توانایی ایجاد سوراخ ها و مسیرهای دقیق، قابلیت اتوماسیون، امکان فرآوری بسیاری از مواد و تمرکز انرژی در یک ناحیه کوچک، باعث شده است LBM در صنایع مختلف مورد توجه قرار گیرد.
در مقابل، اثرات حرارتی، هزینه تجهیزات، مصرف انرژی و نیاز به کنترل دقیق پارامترهای فرآیند از جمله مواردی هستند که باید هنگام انتخاب این فناوری در نظر گرفته شوند.
با توسعه لیزرهای جدید، حسگرها، CNC، رباتیک و سیستم های کنترل هوشمند، انتظار می رود کاربردهای ماشین کاری لیزری در تولید پیشرفته همچنان گسترش پیدا کند.