برش با جت آب ساینده (Abrasive Waterjet) چیست؟ بررسی فرآیند، مزایا و کاربردها
در بسیاری از فرآیندهای تولید، انتخاب روش مناسب برای برش یک قطعه فقط به سرعت انجام کار محدود نمیشود. جنس ماده، ضخامت قطعه، دقت موردنیاز، کیفیت لبه برش و حتی میزان تغییرات حرارتی ایجادشده در قطعه، همگی در انتخاب فرآیند نقش دارند.
یکی از فناوریهایی که برای برش طیف بسیار گستردهای از مواد مورد استفاده قرار میگیرد، برش با جت آب ساینده یا Abrasive Waterjet Cutting (AWJ) است.
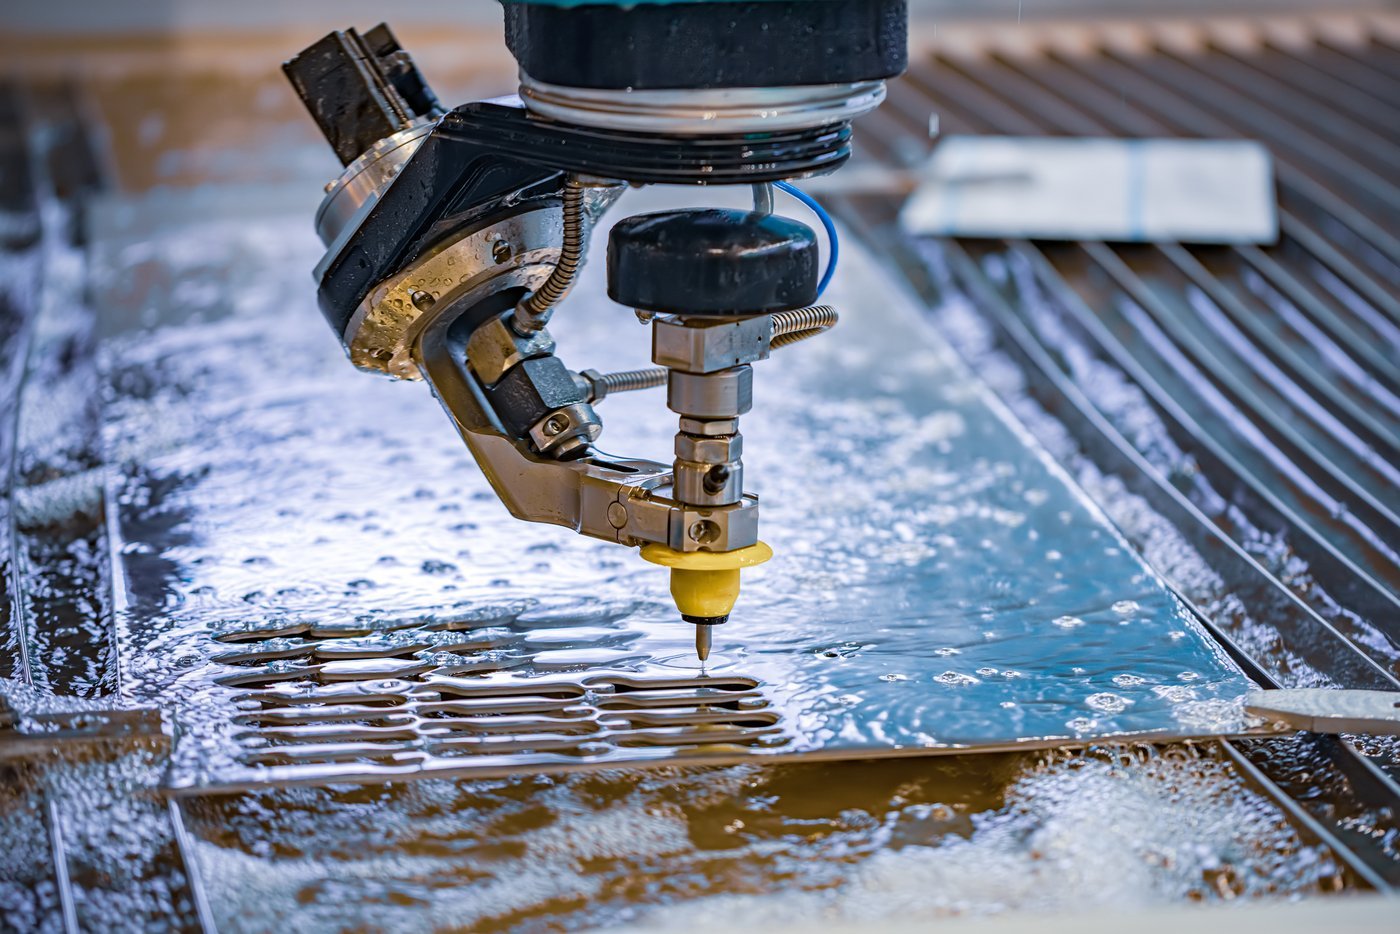
در این روش، یک جریان بسیار باریک و پرسرعت از آب، همراه با ذرات ساینده، به سطح قطعه برخورد میکند و با فرسایش تدریجی ماده، عملیات برش را انجام میدهد.
اما جت آب چگونه میتواند فولاد، سنگ، شیشه یا کامپوزیت را برش دهد؟ چه تفاوتی با لیزر و پلاسما دارد؟ و چرا در برخی کاربردها نبود ناحیه متأثر از حرارت (HAZ) یک مزیت مهم محسوب میشود؟
در این مقاله از کولیس با اصول عملکرد، اجزای دستگاه، پارامترهای مؤثر، مزایا، محدودیتها و کاربردهای Abrasive Waterjet آشنا میشویم.
جت آب ساینده چیست؟
Abrasive Waterjet یک فرآیند برش غیرحرارتی است که در آن آب تحت فشار بسیار بالا از یک نازل کوچک عبور کرده و به یک جت بسیار سریع تبدیل میشود.
برای برش مواد سخت، ذرات ساینده نیز به جریان آب اضافه میشوند. این ذرات با سرعت بالا به سطح قطعه برخورد کرده و باعث فرسایش مکانیکی (Erosion) ماده میشوند.
بنابراین برخلاف فرآیندهایی مانند برش لیزر یا پلاسما، مکانیزم اصلی حذف ماده در AWJ بر پایه ذوبکردن آن نیست.
بهصورت ساده میتوان فرآیند را اینگونه تصور کرد:
آب پرفشار → ایجاد جت پرسرعت → ترکیب با ماده ساینده → برخورد با قطعه → فرسایش ماده → ایجاد مسیر برش
تفاوت Waterjet و Abrasive Waterjet چیست؟
در صنعت معمولاً دو نوع اصلی جت آب مطرح است:
1. Pure Waterjet
در Pure Waterjet فقط از آب استفاده میشود.
این روش بیشتر برای مواد نسبتاً نرم مانند:
- لاستیک
- فوم
- پارچه
- مواد غذایی
- برخی پلاستیکها
کاربرد دارد.
2. Abrasive Waterjet
در Abrasive Waterjet ذرات ساینده به جریان آب اضافه میشوند.
این ذرات امکان برش مواد سختتر مانند:
- فولاد
- آلومینیوم
- تیتانیوم
- سنگ
- شیشه
- سرامیک
- کامپوزیتها
را فراهم میکنند.
بنابراین وقتی درباره برش جت آب فلزات صحبت میکنیم، معمولاً منظور Abrasive Waterjet Cutting است.
فرآیند برش با جت آب ساینده چگونه انجام میشود؟
فرآیند AWJ را میتوان در چند مرحله اصلی بررسی کرد.
1. تولید آب پرفشار
ابتدا آب توسط یک سیستم پمپ فشار بالا، تحت فشار بسیار زیاد قرار میگیرد.
هدف از این مرحله، ایجاد انرژی لازم برای تبدیل آب به یک جریان بسیار سریع است.
2. عبور آب از Orifice
آب پرفشار از یک سوراخ بسیار کوچک یا Orifice عبور میکند.
کاهش شدید سطح مقطع باعث ایجاد یک جت باریک و پرسرعت میشود.
جنس Orifice میتواند بسته به طراحی دستگاه و شرایط کاری متفاوت باشد و معمولاً از مواد مقاوم به سایش مانند یاقوت یا الماس مصنوعی استفاده میشود.
3. ورود ماده ساینده
در سیستمهای AWJ، ذرات ساینده معمولاً در ناحیهای از هد برش وارد جریان آب میشوند.
این ذرات با جت آب شتاب گرفته و به سمت قطعه حرکت میکنند.
یکی از مواد ساینده رایج در این فرآیند Garnet یا گارنت است.
4. برخورد جت با قطعه
جت آب و ذرات ساینده با سرعت بالا به سطح قطعه برخورد میکنند.
برخورد مداوم ذرات باعث ایجاد فرسایش موضعی و حذف ماده میشود.
هد برش در امتداد مسیر تعریفشده توسط سیستم CNC حرکت میکند و در نهایت شکل موردنظر روی قطعه ایجاد میشود.
اجزای اصلی دستگاه Abrasive Waterjet
یک سیستم برش جت آب ساینده معمولاً از بخشهای مختلفی تشکیل شده است.
سیستم تأمین و تصفیه آب
آب مورد استفاده باید کیفیت مناسبی داشته باشد تا از آسیب به تجهیزات و ایجاد رسوب جلوگیری شود.
پمپ فشار بالا
وظیفه اصلی پمپ، افزایش فشار آب و تأمین انرژی موردنیاز برای ایجاد جت است.
Orifice
وظیفه آن تبدیل جریان آب پرفشار به جت باریک و پرسرعت است.
Mixing Chamber
در این قسمت، ماده ساینده وارد جریان آب میشود.
Focusing Tube
پس از ترکیب آب و ساینده، مخلوط از یک لوله باریک عبور میکند که جت را برای عملیات برش شکل میدهد.
سیستم CNC
حرکت هد برش معمولاً توسط یک سیستم CNC کنترل میشود تا مسیر برش با دقت مناسبی دنبال شود.
مخزن جمعآوری آب
پس از برخورد جت با قطعه، آب و مواد جداشده وارد مخزن میشوند تا انرژی جت کاهش پیدا کند.
ماده ساینده مورد استفاده در AWJ چیست؟
یکی از رایجترین مواد ساینده در جت آب، Garnet است.
انتخاب ساینده به عوامل مختلفی مانند:
- جنس قطعه
- ضخامت قطعه
- کیفیت موردنیاز
- سرعت برش
- هزینه
- شرایط دستگاه
وابسته است.
دانهبندی ساینده نیز میتواند بر رفتار فرآیند تأثیر بگذارد.
بهطور کلی، ذرات ساینده نقش مهمی در انتقال انرژی به سطح قطعه و افزایش نرخ حذف ماده دارند.
مهمترین پارامترهای فرآیند
کیفیت و سرعت برش در AWJ به پارامترهای مختلفی وابسته است.
1. فشار آب
افزایش فشار معمولاً باعث افزایش سرعت جت و توانایی برش میشود.
البته افزایش فشار به معنی افزایش نامحدود کیفیت یا بهرهوری نیست و باید در محدوده مناسب تجهیزات و فرآیند انتخاب شود.
2. دبی آب
مقدار آب عبوری از سیستم نیز روی عملکرد فرآیند تأثیر دارد.
3. نرخ تغذیه یا Traverse Speed
سرعت حرکت هد روی قطعه یکی از مهمترین پارامترهای فرآیند است.
اگر هد بیش از حد سریع حرکت کند، ممکن است:
- کیفیت سطح کاهش پیدا کند
- برش کامل انجام نشود
- انحراف مسیر ایجاد شود
در مقابل، کاهش بیش از حد سرعت میتواند زمان تولید و هزینه فرآیند را افزایش دهد.
4. نرخ تغذیه ساینده
مقدار ساینده واردشده به جریان آب نیز اهمیت زیادی دارد.
افزایش ساینده در یک محدوده مشخص میتواند توانایی برش را افزایش دهد؛ اما مصرف بیش از حد لزوماً به معنی بهبود اقتصادی فرآیند نیست.
5. Stand-off Distance
فاصله بین نازل و سطح قطعه با عنوان Stand-off Distance شناخته میشود.
اگر این فاصله بیش از حد زیاد باشد، جت پیش از رسیدن به قطعه بخشی از کیفیت و تمرکز خود را از دست میدهد.
بنابراین کنترل این فاصله برای دستیابی به کیفیت مناسب اهمیت دارد.
6. ضخامت قطعه
هرچه ضخامت ماده بیشتر شود، حفظ کیفیت برش در عمق قطعه دشوارتر میشود.
به همین دلیل انتخاب سرعت مناسب، فشار، ساینده و پارامترهای حرکت برای قطعات ضخیم اهمیت بیشتری دارد.
کیفیت سطح در برش جت آب
یکی از موضوعات مهم در AWJ، کیفیت سطح ایجادشده است.
در قسمت بالایی برش معمولاً مسیر جت نسبتاً مستقیم است، اما با افزایش عمق، ممکن است جت دچار انحراف شود.
این پدیده میتواند باعث ایجاد Taper و تغییر شکل جزئی دیواره برش شود.
همچنین در سرعتهای بالاتر ممکن است روی سطح برش خطوطی ایجاد شود که به رفتار جت در حین عبور از ماده مربوط است.
بنابراین انتخاب مناسب پارامترهای فرآیند برای دستیابی به کیفیت سطح مطلوب اهمیت زیادی دارد.
Taper در برش جت آب چیست؟
یکی از پدیدههای مهم در برش AWJ، Taper است.
Taper به اختلاف هندسی بین قسمت بالایی و پایینی مسیر برش اشاره دارد.
به عبارت ساده، دیواره برش ممکن است کاملاً عمودی نباشد.
این پدیده میتواند تحت تأثیر عواملی مانند:
- سرعت حرکت هد
- ضخامت قطعه
- فشار جت
- خواص ماده
- ویژگیهای ساینده
- فاصله نازل تا قطعه
قرار داشته باشد.
در کاربردهای دقیق، سیستمهای کنترل حرکت پیشرفته میتوانند برای کاهش این اثر مورد استفاده قرار گیرند.
یکی از مهمترین مزایای AWJ: عدم ایجاد HAZ
یکی از تفاوتهای مهم جت آب با فرآیندهای حرارتی، عدم ایجاد ناحیه متأثر از حرارت (Heat-Affected Zone یا HAZ) به شکل معمول فرآیندهای حرارتی است.
در فرآیندهایی مانند:
- Laser Cutting
- Plasma Cutting
- Oxy-Fuel Cutting
انرژی حرارتی نقش اصلی در برش دارد.
اما در AWJ، حذف ماده عمدتاً به صورت مکانیکی انجام میشود.
در نتیجه مشکلاتی مانند:
- تغییرات متالورژیکی ناشی از حرارت
- اعوجاج حرارتی
- سوختگی لبه
- سختشدن موضعی ناشی از حرارت
که ممکن است در برخی فرآیندهای حرارتی ایجاد شوند، در جت آب به شکل معمول وجود ندارند.
این ویژگی برای برخی آلیاژها و قطعات حساس بسیار ارزشمند است.
مزایای برش با Abrasive Waterjet
AWJ مزایای متعددی دارد که باعث شده در صنایع مختلف مورد استفاده قرار گیرد.
1. برش بدون حرارت قابلتوجه
این ویژگی برای مواد حساس به حرارت اهمیت زیادی دارد.
2. قابلیت برش مواد مختلف
از فلزات و سنگ گرفته تا شیشه، کامپوزیت و سرامیک.
3. انعطافپذیری بالا
میتوان مسیرهای پیچیده و اشکال مختلف را با سیستم CNC ایجاد کرد.
4. کاهش نیاز به عملیات حرارتی پس از برش
از آنجا که فرآیند حرارتی نیست، برخی مشکلات ناشی از حرارت ایجاد نمیشوند.
5. امکان برش مواد کامپوزیتی
در برخی کامپوزیتها، استفاده از فرآیندهای حرارتی میتواند چالشهایی ایجاد کند؛ AWJ در این موارد میتواند گزینه مناسبی باشد.
6. مناسب برای قطعات ضخیم
در مقایسه با برخی فرآیندهای حرارتی، جت آب میتواند برای برش طیف گستردهای از ضخامتها مورد استفاده قرار گیرد.
محدودیتهای Abrasive Waterjet
با وجود مزایای فراوان، این فناوری محدودیتهایی نیز دارد.
هزینه تجهیزات
سیستم پمپ فشار بالا، هد برش و تجهیزات جانبی میتوانند هزینه سرمایهگذاری قابلتوجهی داشته باشند.
مصرف ساینده
مصرف ماده ساینده یکی از هزینههای عملیاتی مهم این فرآیند است.
دفع یا بازیافت ساینده
پس از برش، آب و ذرات ساینده مصرفشده باید مدیریت شوند.
سرعت برش
در برخی مواد و ضخامتها، سرعت AWJ ممکن است نسبت به برخی روشهای دیگر کمتر باشد.
استهلاک تجهیزات
نازل و برخی اجزای هد به دلیل تماس مداوم با جریان آب و ساینده دچار سایش میشوند و نیاز به تعویض دارند.
مقایسه AWJ با Laser و Plasma
انتخاب روش مناسب به جنس و ضخامت قطعه و همچنین کیفیت موردنیاز بستگی دارد.
| ویژگی | Abrasive Waterjet | Laser | Plasma |
|---|---|---|---|
| مکانیزم اصلی | فرسایش مکانیکی | انرژی حرارتی | انرژی حرارتی |
| HAZ | بسیار کم/عملاً فاقد HAZ متعارف | دارد | دارد |
| مواد قابل برش | بسیار متنوع | متنوع، با محدودیتهای خاص | عمدتاً مواد رسانا |
| کیفیت لبه | بالا، وابسته به پارامترها | بالا | معمولاً پایینتر از لیزر |
| مصرف ساینده | دارد | ندارد | ندارد |
| تغییرات حرارتی | بسیار کم | قابل توجهتر | قابل توجه |
| انعطافپذیری هندسی | بالا | بالا | بالا |
| کاربرد کامپوزیت | مناسب | وابسته به نوع ماده | محدودتر |
این جدول به معنی برتری مطلق یک روش نسبت به روش دیگر نیست؛ انتخاب فرآیند باید بر اساس شرایط واقعی تولید انجام شود.
کاربردهای صنعتی Abrasive Waterjet
جت آب ساینده در صنایع مختلف مورد استفاده قرار میگیرد.
صنعت هوافضا
برای برش آلیاژهای خاص، کامپوزیتها و قطعاتی که کنترل اثرات حرارتی در آنها اهمیت دارد.
صنعت خودروسازی
برای ساخت قطعات، نمونهسازی، برش ورق و تولید قطعات خاص.
صنایع نفت و گاز
برای ساخت و برش برخی قطعات و اجزای فلزی.
صنایع سنگ
AWJ یکی از فناوریهای شناختهشده برای برش سنگ و ایجاد هندسههای پیچیده در این صنعت است.
صنایع شیشه و سرامیک
در برخی کاربردها برای ایجاد شکلهای پیچیده و برش دقیق استفاده میشود.
ساخت کامپوزیتها
به دلیل ماهیت غیرحرارتی، در برخی فرآیندهای برش مواد کامپوزیتی کاربرد دارد.
تعمیر و نگهداری صنعتی
برای جداسازی یا برش قطعاتی که استفاده از حرارت برای آنها مناسب نیست.
آیا AWJ یک فرآیند CNC است؟
خود جت آب یک روش برش است، اما بسیاری از دستگاههای صنعتی AWJ مجهز به سیستم CNC هستند.
در این حالت، هندسه قطعه در نرمافزار طراحی یا CAM تعریف شده و مسیر حرکت هد توسط سیستم کنترل ایجاد میشود.
فرآیند کلی میتواند به شکل زیر باشد:
CAD → CAM → Toolpath → CNC → Abrasive Waterjet Cutting
این موضوع باعث میشود AWJ بتواند شکلهای پیچیده و مسیرهای چندمحوره را نیز اجرا کند.
کاربرد رباتیک و چندمحوره در AWJ
در سیستمهای پیشرفتهتر، حرکت هد فقط محدود به محورهای X و Y نیست.
استفاده از سیستمهای چندمحوره میتواند امکان ایجاد:
- برشهای زاویهدار
- هندسههای پیچیده
- اصلاح Taper
- برش روی سطوح خاص
را فراهم کند.
ترکیب Waterjet + CNC + Robotics میتواند انعطافپذیری این فناوری را برای کاربردهای صنعتی پیچیدهتر افزایش دهد.
آینده فناوری Abrasive Waterjet
مانند بسیاری از فناوریهای تولید، آینده AWJ نیز به سمت اتوماسیون، کنترل هوشمند و بهینهسازی فرآیند حرکت میکند.
برخی زمینههای مهم توسعه عبارتاند از:
کنترل هوشمند پارامترها
سیستمهای کنترل میتوانند بر اساس جنس، ضخامت و کیفیت موردنیاز، پارامترهای فرآیند را تنظیم کنند.
سنسورها و پایش فرآیند
استفاده از سنسورها میتواند امکان تشخیص وضعیت جت، سایش نازل و شرایط برش را فراهم کند.
بهینهسازی مسیر CNC
الگوریتمهای پیشرفته میتوانند مسیر حرکت هد را برای کاهش زمان تولید و بهبود کیفیت برش بهینه کنند.
کاهش مصرف ساینده
بهینهسازی نرخ تغذیه ساینده یکی از زمینههای مهم برای کاهش هزینه و اثرات زیستمحیطی فرآیند است.
استفاده از هوش مصنوعی
مدلهای یادگیری ماشین میتوانند برای پیشبینی کیفیت برش، انتخاب پارامترها و تشخیص خطاهای فرآیند مورد استفاده قرار گیرند.
جمعبندی
Abrasive Waterjet یا AWJ یکی از فناوریهای مهم برش غیرحرارتی است که با استفاده از آب پرفشار و ذرات ساینده، امکان برش طیف گستردهای از مواد را فراهم میکند.
مهمترین ویژگی این روش، حذف مکانیکی ماده بدون اتکا به ذوبکردن آن است. به همین دلیل، در کاربردهایی که کنترل اثرات حرارتی اهمیت دارد، جت آب ساینده میتواند گزینه مناسبی باشد.
از طرف دیگر، عواملی مانند مصرف ساینده، هزینه تجهیزات، استهلاک نازل و کنترل کیفیت برش باید در انتخاب این فناوری مورد توجه قرار گیرند.
امروزه ترکیب AWJ با CNC، اتوماسیون، سنسورها و الگوریتمهای هوشمند مسیر توسعه این فناوری را به سمت تولید دقیقتر و هوشمندتر پیش میبرد.
در نهایت، انتخاب بین AWJ، لیزر، پلاسما یا سایر روشهای برش باید بر اساس جنس قطعه، ضخامت، دقت، کیفیت سطح، هزینه و الزامات تولید انجام شود.