ماشین کاری EDM چیست؟ آشنایی با Electrical Discharge Machining و کاربردهای آن
در ماشین کاری معمولی، ابزار با قطعه کار تماس پیدا می کند و با ایجاد نیرو و براده برداری، شکل مورد نظر را روی قطعه ایجاد می کند. اما همیشه نمی توان از این روش استفاده کرد. زمانی که قطعه بسیار سخت باشد یا هندسه ای پیچیده داشته باشد، روش های سنتی ممکن است با محدودیت هایی روبه رو شوند.
یکی از فناوری هایی که برای حل این چالش توسعه پیدا کرده، ماشین کاری تخلیه الکتریکی یا Electrical Discharge Machining (EDM) است.
در این فرآیند، برخلاف فرزکاری و تراشکاری، ابزار به صورت مستقیم قطعه را نمی تراشد. حذف ماده در اثر ایجاد تخلیه های الکتریکی بسیار کوچک و کنترل شده انجام می شود.
به همین دلیل EDM یکی از فناوری های مهم در ساخت قالب، تولید قطعات دقیق و ماشین کاری آلیاژهای سخت به شمار می رود.
ماشین کاری EDM چیست؟
EDM مخفف عبارت Electrical Discharge Machining است و در فارسی با عنوان ماشین کاری تخلیه الکتریکی شناخته می شود.
در این روش، یک اختلاف پتانسیل الکتریکی بین ابزار و قطعه کار ایجاد می شود. ابزار و قطعه در فاصله بسیار کمی از یکدیگر قرار دارند و بین آنها یک محیط عایق الکتریکی یا دی الکتریک وجود دارد.
هنگامی که شرایط مناسب ایجاد شود، یک تخلیه الکتریکی بین ابزار و قطعه شکل می گیرد.
این تخلیه انرژی زیادی را در یک ناحیه بسیار کوچک آزاد می کند و باعث ذوب و تبخیر مقدار بسیار کمی از ماده می شود.
با تکرار این تخلیه ها در تعداد بسیار زیاد، ماده به تدریج حذف شده و شکل مورد نظر ایجاد می شود.
بنابراین اساس کار EDM را می توان به صورت زیر خلاصه کرد:
انرژی الکتریکی → تخلیه الکتریکی → ایجاد حرارت موضعی → حذف مقدار کمی از ماده → تکرار فرآیند
چرا EDM با ماشین کاری معمولی متفاوت است؟
در فرآیندهایی مانند تراشکاری و فرزکاری، ابزار باید از نظر مکانیکی با قطعه درگیر شود.
در EDM چنین مکانیزمی وجود ندارد.
ابزار و قطعه کار به صورت مستقیم با یکدیگر تماس برشی ندارند و حذف ماده توسط جرقه های الکتریکی انجام می شود.
این تفاوت باعث شده EDM برای شرایطی مناسب باشد که استفاده از ابزارهای برشی معمولی دشوار است.
برای مثال، می توان قطعات سخت کاری شده را با این روش ماشین کاری کرد، در حالی که در روش های معمول ممکن است ماشین کاری چنین قطعاتی نیازمند ابزار و شرایط بسیار ویژه باشد.
فرآیند EDM چگونه انجام می شود؟
برای درک بهتر این فناوری، مراحل اصلی آن را بررسی کنیم.
مرحله اول: نزدیک شدن ابزار به قطعه
ابزار ماشین کاری در فاصله بسیار کمی از سطح قطعه قرار می گیرد.
این فاصله باید به صورت دقیق کنترل شود، زیرا ایجاد جرقه به شرایط همین ناحیه وابسته است.
مرحله دوم: ایجاد میدان الکتریکی
منبع تغذیه بین ابزار و قطعه اختلاف پتانسیل ایجاد می کند.
مرحله سوم: ایجاد جرقه
زمانی که شرایط مناسب فراهم شود، تخلیه الکتریکی در فاصله بین ابزار و قطعه شکل می گیرد.
مرحله چهارم: حذف ماده
انرژی حاصل از تخلیه باعث افزایش شدید دما در یک ناحیه بسیار کوچک می شود.
بخشی از ماده ذوب شده و بخشی نیز می تواند تبخیر شود.
مرحله پنجم: شست وشوی منطقه ماشین کاری
سیال دی الکتریک، ذرات ایجاد شده در فرآیند را از منطقه ماشین کاری خارج می کند.
مرحله ششم: تکرار
این چرخه با سرعت بسیار بالا تکرار می شود تا شکل نهایی ایجاد شود.
سیال دی الکتریک چه نقشی دارد؟
سیال مورد استفاده در EDM فقط برای خنک کاری نیست و نقش مهمی در عملکرد فرآیند دارد.
این سیال باید شرایط مناسبی برای ایجاد و قطع تخلیه های الکتریکی فراهم کند.
همچنین باید بتواند ذرات حاصل از ماشین کاری را از فاصله بین ابزار و قطعه خارج کند.
وظایف اصلی دی الکتریک عبارت اند از:
- کنترل تخلیه های الکتریکی
- خنک کردن منطقه ماشین کاری
- خارج کردن ذرات حاصل از فرآیند
- کمک به پایداری عملیات ماشین کاری
در برخی دستگاه ها از روغن مخصوص EDM استفاده می شود و در برخی فرآیندها، به ویژه Wire EDM، از آب دیونیزه استفاده می شود.
انواع اصلی EDM
فناوری EDM را می توان به روش های مختلفی اجرا کرد، اما دو نوع بسیار مهم آن عبارت اند از:
Die-Sinking EDM
و
Wire EDM
این دو روش از نظر اصل ایجاد تخلیه الکتریکی مشابه هستند، اما نحوه ماشین کاری و کاربرد آنها متفاوت است.
Die-Sinking EDM چیست؟
در Die-Sinking EDM یک الکترود با شکل مشخص به عنوان ابزار مورد استفاده قرار می گیرد.
این الکترود به سمت قطعه حرکت می کند و تخلیه های الکتریکی باعث ایجاد حفره ای متناسب با شکل ابزار می شوند.
به همین دلیل در این روش، شکل الکترود اهمیت زیادی دارد.
Die-Sinking EDM در مواردی کاربرد دارد که ایجاد حفره های پیچیده با ابزارهای برشی معمولی دشوار است.
برخی کاربردهای Die-Sinking EDM
- ساخت قالب تزریق پلاستیک
- ساخت قالب دایکاست
- ساخت قالب فورج
- ایجاد حفره های پیچیده
- ساخت شیارهای خاص
- تولید قطعات ابزارسازی
یکی از ویژگی های مهم این روش، امکان ایجاد حفره های کور و هندسه های داخلی پیچیده است.
Wire EDM چیست؟
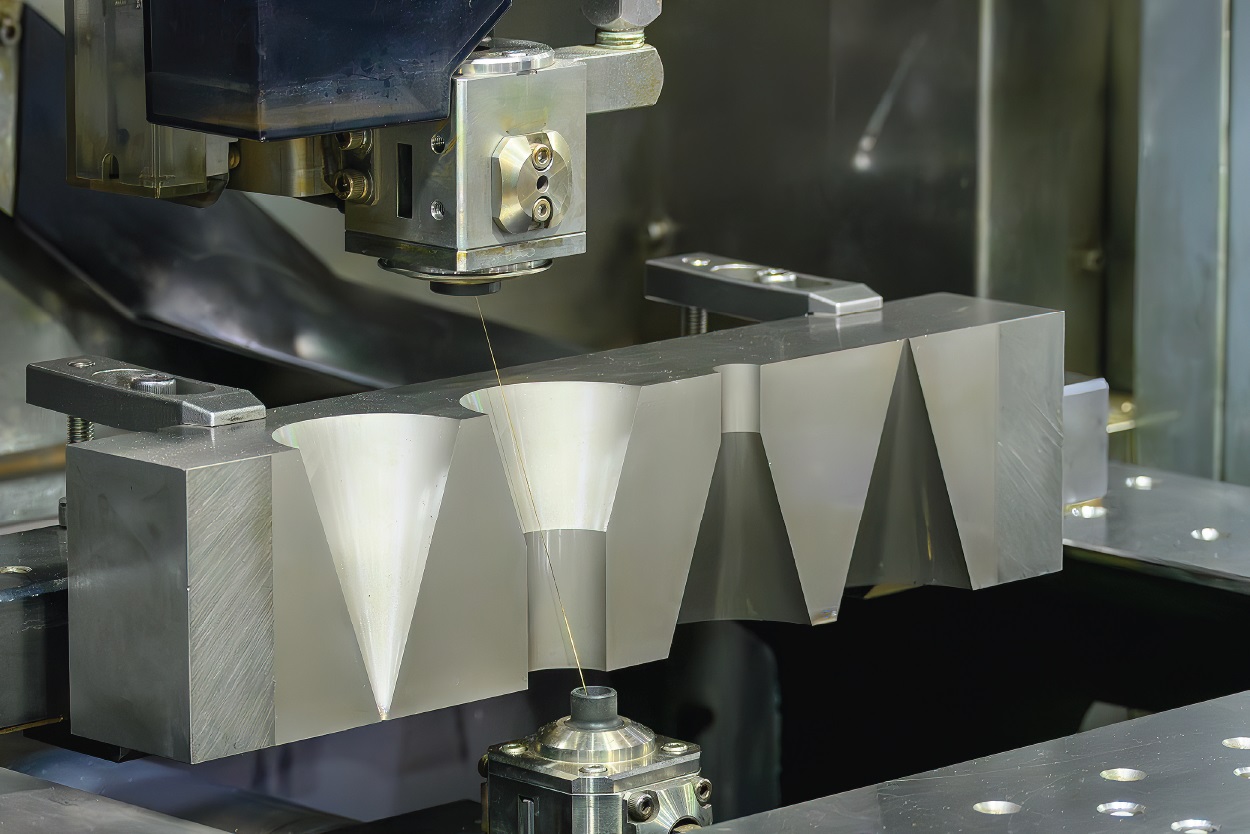
در Wire EDM به جای استفاده از یک الکترود حجمی، از یک سیم بسیار نازک رسانا استفاده می شود.
سیم به صورت پیوسته از منطقه ماشین کاری عبور می کند و تخلیه های الکتریکی بین سیم و قطعه باعث حذف ماده می شوند.
مسیر حرکت سیم توسط سیستم CNC کنترل می شود.
در نتیجه می توان پروفیل های پیچیده و دقیق را با استفاده از مسیر برنامه ریزی شده ایجاد کرد.
Wire EDM بیشتر برای قطعاتی استفاده می شود که نیاز به برش دقیق یک پروفیل یا ایجاد شیار و شکل پیچیده دارند.
تفاوت Wire EDM و Die-Sinking EDM
مهم ترین تفاوت این دو روش در نوع ابزار و نحوه ایجاد شکل است.
در Die-Sinking، شکل الکترود نقش مهمی در شکل نهایی حفره دارد.
در Wire EDM، مسیر حرکت سیم توسط CNC تعیین می شود و سیم مانند یک ابزار برش بسیار باریک در امتداد مسیر مشخص حرکت می کند.
به طور خلاصه:
Die-Sinking EDM → مناسب برای ایجاد حفره و هندسه داخلی
Wire EDM → مناسب برای برش و ایجاد پروفیل های دقیق
چه موادی را می توان با EDM ماشین کاری کرد؟
ماده مورد نظر باید قابلیت هدایت الکتریکی داشته باشد.
به همین دلیل بسیاری از فلزات و آلیاژهای صنعتی قابلیت ماشین کاری با EDM را دارند.
برخی نمونه ها عبارت اند از:
- فولادهای ابزار
- فولادهای سخت کاری شده
- فولاد زنگ نزن
- آلیاژهای تیتانیوم
- آلیاژهای نیکل
- مس
- برخی آلیاژهای خاص
- کاربایدهای رسانا
این ویژگی یکی از دلایل اصلی استفاده از EDM در قالب سازی و صنایع دقیق است.
EDM برای ماشین کاری قطعات سخت
یکی از مزایای مهم EDM این است که سختی بالای قطعه کار لزوما مانع ماشین کاری نیست.
در فرزکاری، افزایش سختی قطعه می تواند باعث افزایش نیروهای برش و سایش ابزار شود.
اما در EDM حذف ماده به کمک تخلیه الکتریکی انجام می شود.
به همین دلیل می توان بسیاری از فولادهای سخت کاری شده و مواد سخت رسانا را پس از عملیات حرارتی با EDM ماشین کاری کرد.
این ویژگی در ساخت قالب ها اهمیت زیادی دارد.
پارامترهای مهم در EDM
نتیجه نهایی فرآیند EDM به تنظیم صحیح پارامترهای ماشین کاری وابسته است.
جریان تخلیه
جریان الکتریکی یکی از عوامل اصلی تعیین کننده انرژی هر تخلیه است.
افزایش جریان می تواند نرخ برداشت ماده را افزایش دهد، اما ممکن است کیفیت سطح را نیز تحت تاثیر قرار دهد.
زمان روشن بودن پالس
مدت زمانی که تخلیه الکتریکی برقرار است، روی مقدار انرژی منتقل شده به قطعه تاثیر دارد.
زمان خاموش بودن پالس
بین دو تخلیه معمولا یک زمان استراحت در نظر گرفته می شود.
این زمان برای بازیابی شرایط مناسب در فاصله بین ابزار و قطعه و خارج شدن محصولات ماشین کاری اهمیت دارد.
فاصله جرقه
فاصله بین ابزار و قطعه باید در محدوده مناسب قرار داشته باشد.
کنترل این فاصله برای پایداری فرآیند اهمیت زیادی دارد.
شرایط گردش دی الکتریک
جریان مناسب سیال در منطقه ماشین کاری به خروج ذرات و حفظ شرایط پایدار تخلیه کمک می کند.
کیفیت سطح در EDM
سطح ایجاد شده توسط EDM با سطح حاصل از فرزکاری یا تراشکاری تفاوت دارد.
هر جرقه یک حفره بسیار کوچک روی سطح ایجاد می کند و مجموع این حفره ها بافت سطح را تشکیل می دهد.
با تغییر انرژی تخلیه می توان کیفیت سطح را کنترل کرد.
در عملیات خشن یا Roughing معمولا انرژی تخلیه بیشتر است تا ماده با سرعت بالاتری برداشته شود.
در مرحله Finishing، انرژی تخلیه کاهش پیدا می کند تا سطح ظریف تری به دست آید.
به همین دلیل در بسیاری از فرآیندهای EDM، ماشین کاری در چند مرحله انجام می شود.
Recast Layer چیست؟
یکی از موضوعات مهم در سطح ایجاد شده توسط EDM، Recast Layer است.
در هر تخلیه، بخشی از ماده سطحی ذوب می شود. پس از پایان تخلیه و خنک شدن سریع، مقداری از ماده مذاب ممکن است دوباره روی سطح جامد شود.
این لایه می تواند ساختار و خواصی متفاوت از ماده پایه داشته باشد.
در قطعاتی که حساسیت بالایی نسبت به وضعیت سطح دارند، ضخامت و ویژگی های این لایه باید کنترل شود.
مزایای ماشین کاری EDM
EDM در بسیاری از کاربردها مزیت های قابل توجهی دارد.
ماشین کاری مواد سخت
مواد سخت و سخت کاری شده را می توان با این فناوری ماشین کاری کرد، به شرط رسانا بودن آنها.
ایجاد هندسه های پیچیده
EDM برای ایجاد حفره ها و جزئیات هندسی پیچیده بسیار کاربردی است.
نیروی مکانیکی پایین
در فرآیند اصلی، ابزار مانند ابزار برشی معمولی تحت تماس مکانیکی با قطعه نیست.
دقت مناسب
کنترل دقیق حرکت ابزار و پارامترهای تخلیه امکان تولید قطعات دقیق را فراهم می کند.
مناسب برای قالب سازی
ساخت حفره های پیچیده قالب یکی از کاربردهای مهم EDM است.
محدودیت های EDM
این فناوری در کنار مزایای خود محدودیت هایی هم دارد.
نیاز به رسانایی الکتریکی
مواد نارسانا با EDM معمولی قابل ماشین کاری نیستند.
سرعت ماشین کاری
در بسیاری از کاربردها نرخ برداشت ماده نسبت به بعضی روش های براده برداری کمتر است.
مصرف انرژی
سیستم به منبع تغذیه و تجهیزات کنترل الکتریکی نیاز دارد.
سایش الکترود
در Die-Sinking EDM الکترود نیز در طول فرآیند دچار سایش می شود.
تغییرات سطحی
ایجاد Recast Layer و تغییرات متالورژیکی سطح باید در کاربردهای حساس مورد توجه قرار گیرد.
EDM یا CNC Milling؟
EDM و فرزکاری CNC هر دو در تولید قطعات دقیق کاربرد دارند، اما مکانیزم آنها کاملا متفاوت است.
در فرزکاری، ابزار با قطعه تماس دارد و با حرکت لبه های برنده، براده از قطعه جدا می شود.
در EDM، حذف ماده با تخلیه الکتریکی انجام می شود.
به همین دلیل انتخاب بین این دو روش به شرایط قطعه بستگی دارد.
اگر سرعت بالای برداشت ماده و ماشین کاری عمومی مورد نیاز باشد، فرزکاری CNC می تواند گزینه مناسبی باشد.
اگر قطعه بسیار سخت باشد یا حفره و هندسه پیچیده ای داشته باشد که با ابزار برشی معمولی دشوار باشد، EDM می تواند راهکار مناسبی باشد.
در بسیاری از کارخانه ها نیز از ترکیب این دو فرآیند استفاده می شود.
کاربردهای EDM در صنعت
EDM در صنایع مختلف مورد استفاده قرار می گیرد.
قالب سازی
ساخت قالب های تزریق، دایکاست و قالب های دقیق یکی از مهم ترین حوزه های استفاده از EDM است.
صنایع هوافضا
برخی آلیاژهای سخت مورد استفاده در صنایع هوافضا را می توان با EDM ماشین کاری کرد.
صنعت خودرو
EDM در ساخت قالب ها، ابزارها و برخی قطعات دقیق خودرو کاربرد دارد.
تجهیزات پزشکی
در تولید برخی قطعات کوچک و دقیق فلزی نیز از این فناوری استفاده می شود.
ابزارسازی
تولید پانچ، قالب، قطعات دقیق و اجزای ابزار از دیگر کاربردهای مهم EDM است.
نقش CNC در دستگاه های EDM
دستگاه های مدرن EDM معمولا به سیستم کنترل عددی مجهز هستند.
در Wire EDM، سیستم CNC مسیر حرکت سیم را کنترل می کند.
در Die-Sinking EDM نیز موقعیت ابزار و شرایط ماشین کاری می تواند به صورت دقیق کنترل شود.
به همین دلیل EDM مدرن فقط یک فرآیند الکتریکی نیست و ترکیبی از موارد زیر را شامل می شود:
برق + مکانیک دقیق + CNC + کنترل فرآیند
آینده ماشین کاری EDM
توسعه EDM مانند بسیاری از فناوری های تولید به سمت اتوماسیون و کنترل هوشمند حرکت می کند.
استفاده از سنسورها می تواند اطلاعاتی درباره وضعیت تخلیه، شرایط دی الکتریک و عملکرد فرآیند در اختیار سیستم کنترل قرار دهد.
این داده ها می توانند برای تنظیم خودکار پارامترها مورد استفاده قرار بگیرند.
از طرف دیگر، استفاده از الگوریتم های یادگیری ماشین می تواند امکان پیش بینی کیفیت سطح و انتخاب بهتر پارامترهای فرآیند را فراهم کند.
در آینده، ترکیب EDM با:
- CNC پیشرفته
- سنسورهای فرآیندی
- کنترل حلقه بسته
- هوش مصنوعی
- اتوماسیون صنعتی
می تواند دقت و بهره وری این فناوری را افزایش دهد.
جمع بندی
ماشین کاری تخلیه الکتریکی یا EDM یکی از مهم ترین روش های ماشین کاری غیرسنتی است.
در این فرآیند، حذف ماده به کمک تخلیه های الکتریکی کنترل شده انجام می شود و ابزار و قطعه کار مانند فرزکاری یا تراشکاری تماس برشی مستقیم ندارند.
این فناوری به ویژه برای ماشین کاری مواد سخت و رسانا، ساخت قالب های پیچیده، ایجاد حفره های دقیق و تولید قطعات خاص کاربرد دارد.
دو روش مهم آن یعنی Die-Sinking EDM و Wire EDM هر کدام برای نوع متفاوتی از عملیات ماشین کاری مورد استفاده قرار می گیرند.
در نهایت، EDM را نباید جایگزین کامل ماشین کاری CNC دانست. این دو فناوری در بسیاری از خطوط تولید در کنار یکدیگر استفاده می شوند و انتخاب روش مناسب به جنس قطعه، هندسه، دقت مورد نیاز، کیفیت سطح و حجم تولید بستگی دارد.