جوشکاری اصطکاکی اغتشاشی (FSW) چیست؟ بررسی فرآیند، مزایا، محدودیتها و کاربردها
مقدمه
جوشکاری یکی از مهمترین فرآیندهای اتصال در صنایع مختلف است. از سازههای فولادی و بدنه خودرو گرفته تا تجهیزات هوافضا و صنایع دریایی، روشهای مختلف جوشکاری برای اتصال قطعات به یکدیگر مورد استفاده قرار میگیرند.
در بسیاری از روشهای متداول جوشکاری، ماده در ناحیه اتصال تا دمای ذوب گرم شده و پس از انجماد، اتصال ایجاد میشود. اما در برخی کاربردها، ایجاد حرارت بیش از حد میتواند باعث تغییر خواص ماده، اعوجاج یا ایجاد عیوب مختلف شود.
جوشکاری اصطکاکی اغتشاشی یا Friction Stir Welding که به اختصار FSW نامیده میشود یکی از فرآیندهای پیشرفته اتصال است که بدون ذوب کامل ماده انجام میشود.
در این فرآیند، یک ابزار چرخان وارد محل اتصال دو قطعه شده و با ایجاد اصطکاک و تغییر شکل پلاستیک، ماده را در ناحیه اتصال به حرکت درمیآورد. در نتیجه، قطعات به یکدیگر متصل میشوند.
در این مقاله با اصول FSW، اجزای ابزار، پارامترهای فرآیند، مزایا، محدودیتها، عیوب احتمالی و کاربردهای صنعتی آن آشنا میشویم.
جوشکاری اصطکاکی اغتشاشی چیست؟
FSW یک فرآیند اتصال حالت جامد است.
در این روش، برخلاف جوشکاری ذوبی، قطعات معمولاً تا نقطه ذوب کامل گرم نمیشوند.
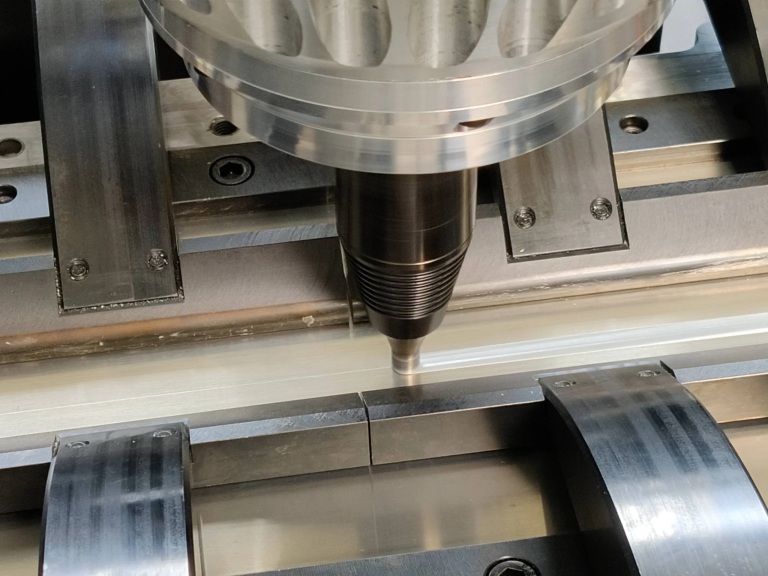
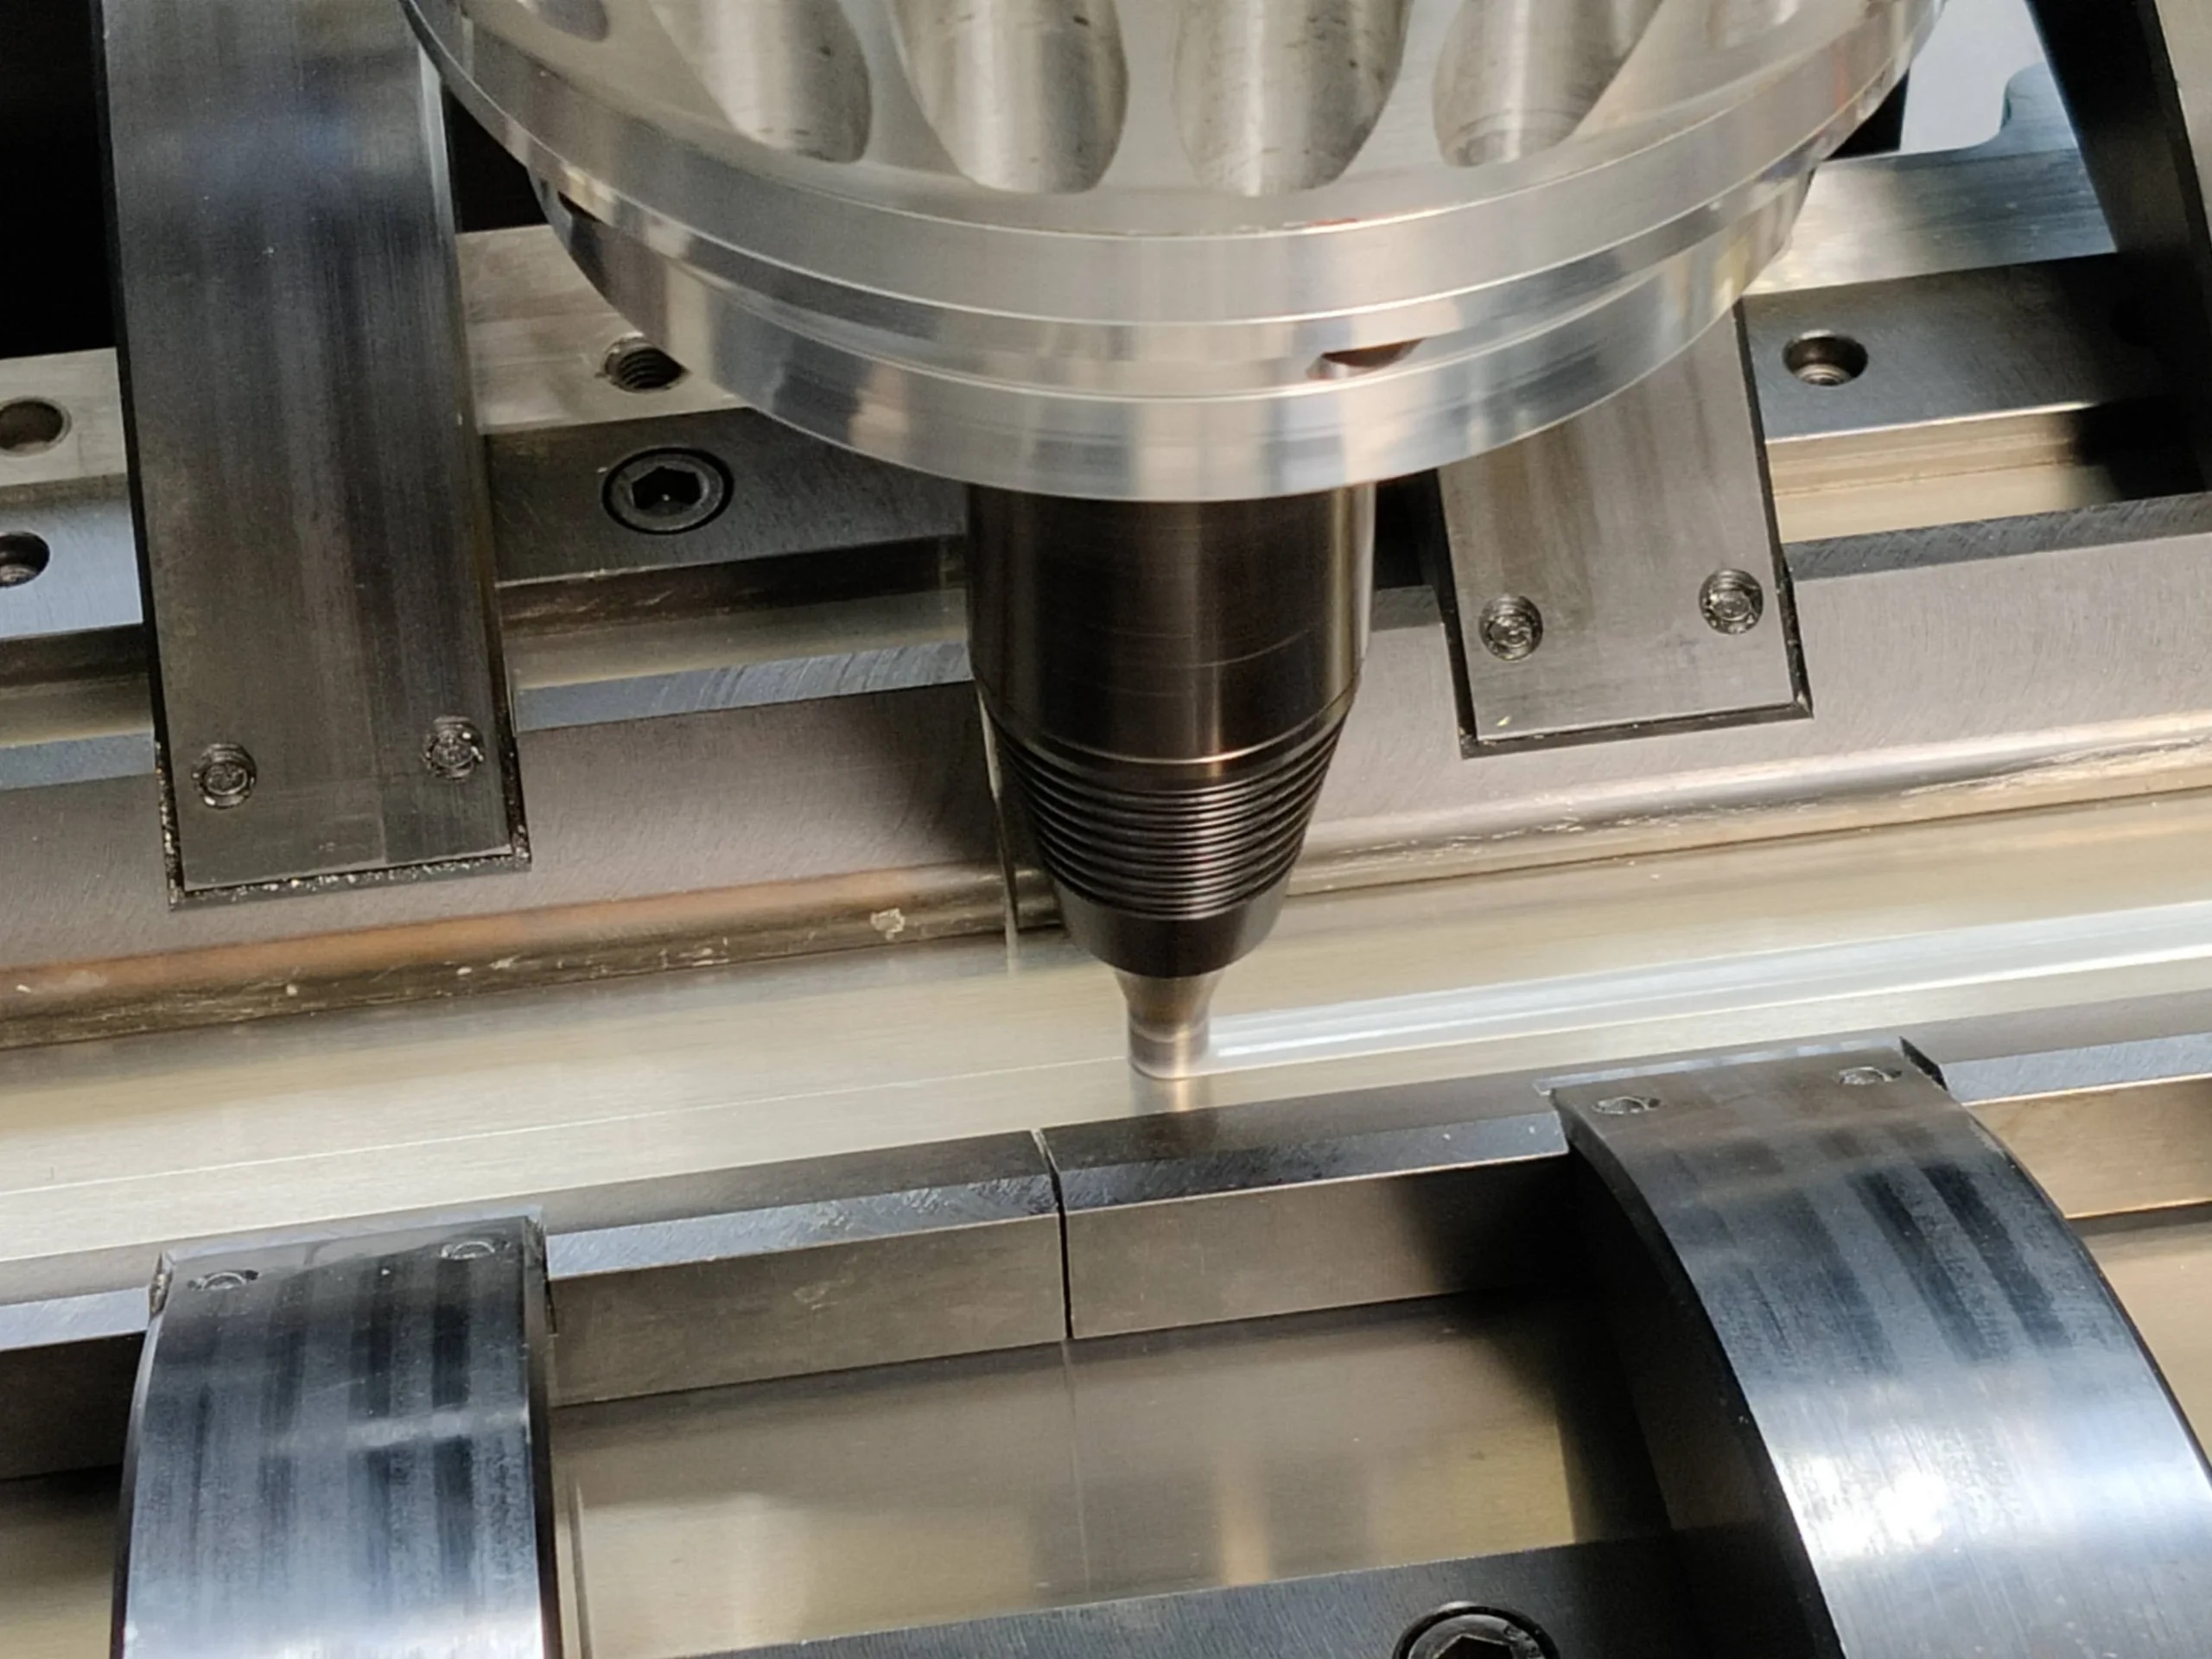
یک ابزار استوانهای شکل که معمولاً شامل دو قسمت اصلی است، با سرعت مشخصی میچرخد و در محل اتصال حرکت میکند.
این ابزار معمولاً شامل:
- Shoulder
- Pin یا Probe
است.
ابزار وارد ناحیه اتصال شده و با چرخش خود گرما تولید میکند. گرما باعث نرم شدن ماده میشود، اما دما معمولاً به نقطه ذوب کامل نمیرسد.
همزمان، Pin ماده نرمشده را در اطراف خود جابهجا کرده و اختلاط موضعی ایجاد میکند.
با حرکت ابزار در امتداد اتصال، یک اتصال پیوسته ایجاد میشود.
FSW چگونه انجام میشود؟
فرآیند جوشکاری اصطکاکی اغتشاشی را میتوان به چند مرحله اصلی تقسیم کرد.
1. قرار دادن قطعات
دو قطعه در کنار یکدیگر قرار گرفته و روی میز یا فیکسچر محکم میشوند.
ثابت بودن قطعات اهمیت زیادی دارد، زیرا نیروهای قابل توجهی در حین فرآیند ایجاد میشود.
2. چرخش ابزار
ابزار با سرعت مشخص شروع به چرخش میکند.
هندسه ابزار و سرعت چرخش آن از عوامل مهم در میزان تولید حرارت هستند.
3. ورود ابزار به محل اتصال
Pin ابزار وارد محل اتصال میشود و Shoulder روی سطح قطعات قرار میگیرد.
در این مرحله، اصطکاک بین ابزار و قطعه باعث تولید حرارت میشود.
4. نرم شدن ماده
با افزایش دما، ماده در اطراف ابزار نرم شده و قابلیت تغییر شکل پلاستیک پیدا میکند.
نکته مهم این است که ماده معمولاً ذوب کامل نمیشود.
5. حرکت ابزار در امتداد اتصال
ابزار در امتداد خط اتصال حرکت میکند.
Pin ماده نرمشده را جابهجا کرده و Shoulder نیز به کنترل جریان ماده و سطح اتصال کمک میکند.
6. خروج ابزار
پس از رسیدن به انتهای مسیر، ابزار از قطعه خارج میشود.
در نهایت، یک ناحیه اتصال پیوسته در طول مسیر ایجاد شده است.
اجزای ابزار FSW
هندسه ابزار تأثیر بسیار زیادی بر کیفیت اتصال دارد.
Shoulder
قسمت Shoulder در تماس با سطح قطعات قرار میگیرد.
وظایف اصلی آن شامل:
- ایجاد حرارت اصطکاکی
- محدود کردن جریان ماده در سطح
- جلوگیری از خروج بیش از حد ماده
- کمک به شکلدهی سطح جوش
است.
Pin
Pin در داخل ناحیه اتصال قرار میگیرد.
این بخش با حرکت و چرخش خود باعث جابهجایی و اختلاط ماده میشود.
شکل Pin میتواند استوانهای، مخروطی یا دارای رزوه و هندسههای دیگر باشد.
انتخاب هندسه مناسب Pin به جنس ماده، ضخامت قطعه و شرایط فرآیند بستگی دارد.
مکانیزم تولید حرارت در FSW
یکی از مفاهیم مهم در FSW، نحوه ایجاد حرارت است.
حرارت عمدتاً در اثر اصطکاک بین ابزار و قطعه و همچنین تغییر شکل پلاستیک ماده ایجاد میشود.
افزایش سرعت چرخش ابزار معمولاً میتواند حرارت تولیدشده را افزایش دهد، اما رابطه دقیق بین پارامترها به شرایط فرآیند، جنس ماده و هندسه ابزار وابسته است.
هدف این است که ماده به اندازه کافی نرم شود تا ابزار بتواند آن را جابهجا کند، بدون اینکه فرآیند به ذوب کامل ماده تبدیل شود.
نواحی مختلف در اتصال FSW
پس از انجام فرآیند، ساختار اتصال فقط به یک ناحیه محدود نمیشود و معمولاً چند منطقه قابل تشخیص است.
Stir Zone
این ناحیه در اطراف مسیر حرکت Pin قرار دارد.
ماده در این منطقه تحت تغییر شکل پلاستیک شدید و حرارت قرار میگیرد.
Thermo-Mechanically Affected Zone
در این ناحیه، ماده تحت تأثیر همزمان حرارت و تغییر شکل مکانیکی قرار میگیرد، اما میزان تغییر شکل آن کمتر از Stir Zone است.
Heat Affected Zone
HAZ ناحیهای است که تحت تأثیر حرارت قرار گرفته، اما تغییر شکل مکانیکی قابل توجهی مانند مناطق داخلیتر ندارد.
خواص این ناحیه میتواند تحت تأثیر چرخه حرارتی فرآیند قرار گیرد.
پارامترهای مهم در FSW
کیفیت جوش FSW به پارامترهای مختلفی وابسته است.
سرعت چرخش ابزار
سرعت چرخش ابزار بر تولید حرارت و جریان ماده تأثیر دارد.
اگر سرعت چرخش مناسب نباشد، ممکن است حرارت کافی ایجاد نشود یا شرایط حرارتی نامناسبی به وجود آید.
سرعت پیشروی
سرعت حرکت ابزار در امتداد اتصال نیز بسیار مهم است.
ترکیب سرعت چرخش و سرعت پیشروی تعیین میکند که چه مقدار انرژی حرارتی در واحد طول اتصال وارد شود.
نیروی محوری
ابزار باید نیروی مناسبی روی سطح اعمال کند.
نیروی بیش از حد یا کمتر از مقدار مورد نیاز میتواند باعث ایجاد مشکلاتی در فرآیند شود.
هندسه ابزار
شکل Shoulder و Pin مستقیماً بر جریان ماده و کیفیت اتصال تأثیر دارد.
زاویه ابزار
در بسیاری از فرآیندهای FSW، ابزار با زاویه مشخصی نسبت به سطح قطعه قرار میگیرد.
این زاویه میتواند روی شکلدهی سطح و جریان ماده تأثیر بگذارد.
مزایای FSW
FSW نسبت به بسیاری از روشهای جوشکاری متداول مزایای قابل توجهی دارد.
عدم نیاز به ذوب کامل
ماده در FSW معمولاً به نقطه ذوب کامل نمیرسد.
این موضوع میتواند باعث کاهش برخی مشکلات مربوط به فرآیندهای جوشکاری ذوبی شود.
کاهش اعوجاج
به دلیل دمای فرآیند پایینتر نسبت به بسیاری از فرآیندهای ذوبی، اعوجاج و تغییر شکل حرارتی میتواند کاهش پیدا کند.
البته مقدار اعوجاج همچنان به جنس، ضخامت و شرایط اتصال وابسته است.
عدم نیاز به فلز پرکننده
در بسیاری از کاربردهای FSW، برای ایجاد اتصال نیازی به سیم یا فلز پرکننده جداگانه نیست.
عدم ایجاد دود و جرقه جوشکاری متداول
فرآیند FSW مانند برخی روشهای جوشکاری قوسی، قوس الکتریکی یا شعله ایجاد نمیکند.
اتصال مواد با برخی آلیاژهای دشوار
FSW برای اتصال بسیاری از آلیاژهای آلومینیوم بسیار مورد توجه قرار گرفته است.
در برخی کاربردها میتوان از آن برای اتصال مواد و آلیاژهایی استفاده کرد که جوشکاری ذوبی آنها دشوارتر است.
قابلیت اتوماسیون
این فرآیند را میتوان با ماشینهای CNC و سیستمهای رباتیک اجرا کرد.
محدودیتهای FSW
در کنار مزایا، FSW محدودیتهایی نیز دارد.
نیاز به فیکسچر مناسب
قطعات باید در طول فرآیند به خوبی مهار شوند.
نیاز به نیروی محوری بالا
برای نفوذ ابزار و حرکت آن در قطعه، تجهیزات باید توانایی تحمل نیروهای فرآیند را داشته باشند.
ایجاد سوراخ در محل خروج ابزار
در فرآیندهای معمول FSW، هنگام خروج Pin از قطعه ممکن است یک حفره باقی بماند.
برای حذف این مشکل میتوان از روشها و ابزارهای خاص مانند ابزارهای Retractable Pin استفاده کرد.
محدودیت در هندسه اتصال
FSW برای برخی هندسهها بسیار مناسب است، اما برای تمام انواع اتصالات نمیتوان از آن به یک شکل استفاده کرد.
سایش ابزار
هنگام کار با مواد سخت یا دماهای بالا، ابزار میتواند دچار سایش شود.
به همین دلیل انتخاب جنس و هندسه ابزار اهمیت زیادی دارد.
عیوب احتمالی در FSW
اگر پارامترهای فرآیند به درستی انتخاب نشوند، امکان ایجاد عیوب مختلف وجود دارد.
برخی از عیوب مهم عبارتند از:
- Tunnel Defect
- Lack of Penetration
- Void
- Surface Groove
- Flash
- اختلاط نامناسب ماده
- کاهش خواص مکانیکی اتصال
برای مثال، سرعت پیشروی بسیار زیاد نسبت به شرایط حرارتی میتواند باعث ایجاد نقص در جریان ماده و شکلگیری حفره یا Tunnel Defect شود.
به همین دلیل تنظیم همزمان سرعت چرخش، سرعت پیشروی، نیروی محوری و هندسه ابزار اهمیت زیادی دارد.
تفاوت FSW با جوشکاری ذوبی
یکی از مهمترین تفاوتهای FSW با روشهای متداول جوشکاری، وضعیت ماده در هنگام اتصال است.
در جوشکاری ذوبی، ماده در ناحیه اتصال ذوب شده و سپس منجمد میشود.
اما در FSW، ماده در حالت جامد باقی میماند و تحت حرارت و تغییر شکل پلاستیک قرار میگیرد.
در نتیجه، بسیاری از پدیدههای مرتبط با انجماد فلز مذاب در FSW وجود ندارند.
این تفاوت میتواند روی ریزساختار، اعوجاج و خواص مکانیکی اتصال تأثیرگذار باشد.
چه موادی با FSW قابل اتصال هستند؟
FSW بیشترین سابقه صنعتی را در اتصال آلیاژهای آلومینیوم دارد.
با این حال، تحقیقات و کاربردهای صنعتی برای مواد دیگری نیز انجام شده است، از جمله:
- آلومینیوم و آلیاژهای آن
- منیزیم و آلیاژهای آن
- مس
- فولاد
- تیتانیوم
- برخی سوپرآلیاژها
- ترکیب برخی مواد غیرهمجنس
البته برای هر ماده باید ابزار، سرعت، نیروی محوری و شرایط حرارتی مناسب انتخاب شود.
اتصال مواد غیرهمجنس
یکی از زمینههای جذاب FSW، اتصال مواد غیرهمجنس یا Dissimilar Materials است.
برای مثال، در برخی کاربردها اتصال آلیاژهای آلومینیوم و مس مورد توجه قرار گرفته است.
از آنجا که فرآیند FSW بدون ذوب کامل انجام میشود، در برخی شرایط میتواند مشکلات مرتبط با اختلاف خواص حرارتی و متالورژیکی مواد را نسبت به بعضی روشهای ذوبی کاهش دهد.
با این حال، تشکیل ترکیبات بینفلزی و نحوه جریان مواد همچنان از مسائل مهم در اتصال مواد غیرهمجنس است.
کاربردهای صنعتی FSW
صنعت هوافضا
وزن کم، استحکام مناسب و قابلیت اتصال آلیاژهای آلومینیوم باعث شده FSW در برخی سازهها و مخازن هوافضایی مورد توجه قرار گیرد.
صنعت خودرو
در تولید برخی اجزای خودرو، قطعات آلومینیومی و باتریهای خودروهای الکتریکی، FSW میتواند کاربرد داشته باشد.
صنایع ریلی
در ساخت برخی سازهها و پنلهای آلومینیومی قطارها از فرآیندهای اتصال اصطکاکی استفاده میشود.
صنایع دریایی
برای اتصال پنلها و سازههای آلومینیومی در صنایع دریایی نیز FSW مورد استفاده قرار گرفته است.
ساخت مخازن و محفظهها
توانایی ایجاد اتصالات طولانی و پیوسته، FSW را برای برخی مخازن و محفظههای فلزی مناسب میکند.
Friction Stir Processing چیست؟
فناوری FSW فقط برای اتصال دو قطعه استفاده نمیشود.
فرآیند مشابهی به نام Friction Stir Processing یا FSP نیز وجود دارد.
در FSP، ابزار چرخان برای اصلاح ریزساختار و خواص یک ناحیه از ماده مورد استفاده قرار میگیرد، بدون اینکه هدف اصلی الزاماً اتصال دو قطعه باشد.
با استفاده از FSP میتوان در شرایط مناسب:
- ریزساختار را اصلاح کرد
- یکنواختی ماده را افزایش داد
- برخی عیوب را کاهش داد
- خواص مکانیکی موضعی را تغییر داد
این موضوع باعث شده فناوری اصطکاکی علاوه بر اتصال، در حوزه مهندسی مواد نیز مورد توجه قرار گیرد.
FSW رباتیک و CNC
امروزه FSW میتواند با سیستمهای CNC و رباتهای صنعتی ترکیب شود.
در سیستم CNC، مسیر حرکت ابزار، سرعت چرخش و سرعت پیشروی قابل کنترل هستند.
در سیستمهای رباتیک، انعطافپذیری بیشتری برای اجرای مسیرهای سهبعدی و اتصالات پیچیده وجود دارد.
با این حال، کنترل نیرو و حفظ شرایط پایدار در محل اتصال اهمیت زیادی دارد.
آینده جوشکاری اصطکاکی اغتشاشی
یکی از مسیرهای توسعه FSW، استفاده از سیستمهای کنترل هوشمند است.
با نصب حسگرهای نیرو، دما، گشتاور و سایر پارامترها میتوان وضعیت فرآیند را در لحظه پایش کرد.
اطلاعات حسگرها میتوانند برای کنترل حلقه بسته فرآیند استفاده شوند.
همچنین استفاده از هوش مصنوعی و یادگیری ماشین میتواند در پیشبینی عیوب، انتخاب پارامترهای مناسب و کنترل کیفیت اتصال نقش داشته باشد.
توسعه ابزارهای جدید، ماشینهای چندمحوره و سیستمهای رباتیک نیز میتواند دامنه کاربرد FSW را افزایش دهد.
جمعبندی
جوشکاری اصطکاکی اغتشاشی یا FSW یکی از فناوریهای مهم اتصال در حالت جامد است که با استفاده از چرخش یک ابزار و ایجاد حرارت و تغییر شکل پلاستیک، قطعات را بدون ذوب کامل به یکدیگر متصل میکند.
عدم نیاز به فلز پرکننده، کاهش برخی مشکلات حرارتی، قابلیت اتوماسیون و عملکرد مناسب در اتصال بسیاری از آلیاژهای آلومینیوم از مهمترین ویژگیهای این فرآیند هستند.
در مقابل، نیاز به تجهیزات و فیکسچر مناسب، نیروهای فرآیند، سایش ابزار و محدودیتهای هندسی از مواردی هستند که باید در طراحی فرآیند در نظر گرفته شوند.
با توسعه رباتیک، ماشینهای CNC، حسگرها و کنترل هوشمند، FSW میتواند نقش مهمی در تولید پیشرفته و ساخت سازههای سبک و مقاوم داشته باشد.